Поверхность - валик
Cтраница 3
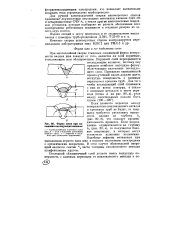 |
Форма швов при наложении последующих валиков. [31] |
При многослойной сварке стыковых соединений форма поверхности валика шва зависит от того, является ли слой корневым, заполняющим или облицовочным. [32]
При многослойной сварке стыковых соединений форма поверхности валика шва зависит от того, является ли слой корневым, заполняющим или облицовочным. Корневой слой перекрывается последующим валиком, поэтому ему придают наиболее выгодную форму, облегчающую наложение последующего слоя. [33]
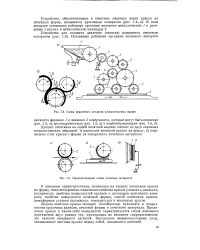 |
Схема красочного аппарата плоскопечатных машин.| Принципиальные схемы печатных аппаратов. [34] |
Всякая печатная краска обладает способностью прилипать к поверхностям красочных валиков, печатной формы и печатного материала. Прилипание краски к какой-либо поверхности характеризуется силой взаимного притяжения двух разных тел, приходящих во взаимное соприкосновение; это явление называется адгезией. Внутренние межмолекулярные силы, связывающие частицы краски между собой, называются когезией. [35]
При наложении слоев надо обращать внимание на форму поверхности валика. Первый и второй слои с наружной стороны должны быть вогнутыми с плавным переходом от поверхности валика к фаске трубы. Последний верхний шов должен быть выпуклой формы с плавным переходом от наплавленного металла к основному; поверхность же этого валика должна быть чешуйчатой с равномерным наложением чешуек по окружности шва. [36]
Заварка первого слоя шва должна вестись так, чтобы поверхность валика была плоской или слегка вогнутой и чтобы толщина его ( во избежание прожогов при автосварке под флюсом) была не менее 4 - 5 мм. [37]
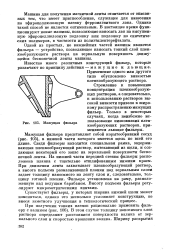 |
Мажущая фильера. [38] |
В этом случае толщину наносимого слоя раствора определяют расстоянием поверхности валика от зеркального слоя и скоростью вращения валика. [39]
Чаще специальные технологические базы используются для получения точности относительных поворотов поверхностей валиков и других деталей, представляющих собой тела вращения. [40]
Ось измерительного стержня индикатора должна быть при этом расположена нормально к поверхности валика. [41]
Как это видно из данных таблицы, изменяя вид предварительной обработки поверхностей валиков, можно увеличить срок службы твердого смазочного покрытия в шесть раз. [42]
На суппорте станка укрепляется остро заточенный резец 2 или игла, наносящая на поверхности валика винтовую риску. [43]
Связующее вещество должно быть липким, так как на свойствах прилипания красок к поверхностям валиков, печатной формы и бумаги основывается процесс печатания. Если связующее вещество, а следовательно, и краска не будут иметь нужной липкости, то процесс печатания станет вообще невозможен: краска будет неподвижно находиться в красочном ящике, валики не будут принимать нужного количества краски, а краска будет скользить по поверхности валиков, наподобие смазки, и валики не будут накатывать печатную форму. [44]
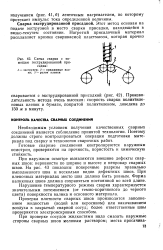 |
Схема сварки с помощью экструдированной присадки. [45] |
Страницы: 1 2 3 4 5