Поверхность - разъем - форма
Cтраница 3
Важным этапом работ является разбивка деталей на группы, при изготовлении которых требуется единая оснастка. При создании групп основными конструктивно-технологическими параметрами являются: поверхность разъема формы для получения отливки; система съема отливки из формы; расположение отливки в форме ( в подвижной или неподвижной частях форм); конструкция литниковой системы; наличие в отливке боковых полостей и отверстий; габарит литой детали и ее вес. [31]
Правильный выбор поверхности разъема форм снижает трудоемкость изготовления отливки. Наиболее благоприятным является совпадение положений поверхности разъема форм при формовке и сборке с положением собранной формы при заливке. [32]
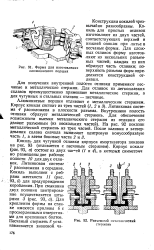 |
Форма для изготовления алюминиевого поршня.| Разъемный металлический стержень. [33] |
Конструкции кокилей чрезвычайно разнообразны. Кокиль для простых отливок изготовляют из двух частей, соответствующих верхней и нижней опокам при литье в песчаные формы. Для сложных отливок форму изготовляют из нескольких разъемных частей; каждая из них образует часть отливки; поверхность разъема форм определяется конструкцией отливки. [34]
Избыток смеси удаляется линейкой; душником накалываются отверстия для выхода газов ( фиг. Этим формовка нижней опоки заканчивается. При формовке верхней опоки нижнюю накрывают второй подмодельной доской и переворачивают, после чего снимают первую подмодельную доску и поверхность разъема формы посыпают разделительным сухим кварцевым песком. [35]
В этих работах даны теоретические основы и методы изготовления высокопрочного чугуна, на основании чего многие заводы перешли на отливку деталей из чугуна с шаровидным графитом. Коломенский тепловозостроительный: анод перешел на отливку коленчатых валов двигателей тепловозов. Отливка, по описанию [101], осуществляется в двух опоках по модельным плитам. Модель и поверхность разъема формы покрывают слоем облицовочной смеси определенного состава. Собранную форму для заливки устанавливают под углом 7 - 8, а после заливки поворачивают на 90, и кристаллизация происходит н вертикальном положении. [36]
Модельные плиты применяются для изготовления полуформ на формовочных машинах. Конструкция и размеры модельных плит устанавливаются в соответствии с размерами опок, для которых они предназначены, и с типами формовочных машин. К модельным плитам прочно крепятся части модели для изготовления верхней и нижней полуформ и модели элементов литниковой системы. Модельная плита образует поверхность разъема формы. Материалами для изготовления модельных плит служат чаще, всего серый чугун марок СЧ15 - 32, СЧ18 - 36 и СЧ21 - 40 и реже стали и алюминиевые сплавы. [37]
На рис. 73, а приведен пример проверки шаблоном правильности установки стержня 3 по высоте относительно поверхности разъема формы. Шаблон / представляет собой деревянную или металлическую линейку с выступающими частями 2, высота которых равна расстоянию от верхней поверхности стержня 3 до разъема формы. При правильной установке стержня опорные поверхности шаблона лежат на разъеме формы, а выступающие его части соприкасаются без зазора с верхней поверхностью стержня. Зазор, обнаруженный между опорной частью шаблона и поверхностью разъема формы, указывает, что стержень установлен выше требуемого размера, а зазор, получившийся между стержнем и выступающей частью шаблона, фиксирует, что стержень установлен ниже требуемого размера. [38]
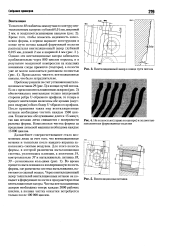 |
Вентиляционный зазор в конце пути потока.| Не полностью ( справа и в центре и полностью заполненные формованные изделия.| Вентиляционная вставка. [39] |
Если с прежним вентиляционным зазором ( рис. 3) обеспечивалась вентиляция только внутренней стороны ребра U-образного профиля, то теперь в процесс вентиляции включены обе кромки ( внутри и снаружи) обоих бедер U-образного профиля. После принятия таких мер вентиляционные вставки необходимо чистить каждые 1500 циклов. Техническое обслуживание длится 15 минут, так как вставки легко снимаются с поверхности разъема формы. Комплексная чистка формы за пределами литьевой машины необходима каждые 15 000 циклов. [40]
Наиболее распространен ремонт оформляющих деталей формы с целью устранения поверхностных повреждений, полученных в результате разгара. При этом большое значение имеет своевременность такого ремонта, так как появившиеся при разгаре микротрещины быстро увеличиваются и через некоторое время не удается удалить их без нарушения размеров оформляющей полости. Рекомендуется восстанавливать чистоту поверхности оформляющих деталей во время профилактического ремонта, назначаемого после выполнения определенного количества отливок. Ремонт поврежденной поверхности выполняется шлифованием, доводкой и полированием. Техническое состояние формы во многом зависит от соблюдения требований эксплуатации. Особенно тщательно нужно следить за чистотой поверхности разъема формы, так как оставшийся облой может привести к выбросу металла по разъему и попаданию его в подвижные механизмы формы. Плоскость разъема чаще других мест формы требует ремонта. При малейших дефектах ее обычно шлифуют и доводят. [41]
При сборке почвенных форм ( рис. 89) поверхностью разъема форм является уровень пола литейного цеха, а нижняя полуформа располагается ниже уровня пола. Перед установкой стержней необходимо тщательно проверить качество поверхностей полуформы, а у подсушиваемых форм - и качество подсушки. Замеченные дефекты следует устранить. Должна быть тщательно произведена очистка полуформы, ее внутренних частей и впадин от мусора и комочков формовочной смеси. Первыми устанавливают холодильник 13 и нижние стержни 8 и 9, затем заделывают и окрашивают стык между ними во избежание получения залива у отливки. После установки холодильника 13 заделывают зазоры и окрашивают противопригарной краской холодильник и примыкающие к нему поверхности полуформы. После высыхания краски полуформу очищают пылесосом и устанавливают сначала стержень 12, затем стержень 6 с выполнением работ по вентилированию для обеспечения направленного выхода газов в форме. После заделки зазора между стержнями и очистки полуформы устанавливают стержни 7 и 10 и производят отделочные работы. Каналы 1 для вывода газов и боковых знаковых частей стержней засыпают мелкой гарью или крупным песком. По окончании установки всех стержней полуформу очищают и производят подготовительные работы для спаривания ее верхней полуформой 5, которая формуется отдельно в опоке. Для обеспечения плотного прилегания верхней полуформы к поверхности разъема формы, при установке стержней необходимо производить контроль их посадки в знаковых частях по высоте относительно поверхности разъема с помощью шаблонов. После спаривания полуформ устанавливаются выпорная 2 и литниковая 4 чаши и форму нагружают грузами. [42]
Страницы: 1 2 3