Поверхность - рама
Cтраница 2
Как указывалось, цементная футеровка поверхности рам, газовых колец и штуцеров также разрушается. Степень ее разрушения зависит от продолжительности работы и условий электролиза. Однако стойкость футеровки в большой степени определяется ее качеством, зависящим в основном от марки применяемого цемента. Хорошие эксплуатационные результаты получены при использовании футеровочной массы, приготовленной на основе портланд-цемента марки 500 Вольского цементного завода. [16]
Если торец имеет паз, то поверхность нажимной рамы должна иметь такую же форму. Плоскости нажимной рамы, передающие давление звену, должны быть покрыты прокладкой из старой резиновой ленты или парусины в несколько слоев. [17]
Заполнение цементным раствором всего объема между поверхностями рамы и фундамента не совсем правильно, так как во время работы компрессора или двигателя нижняя часть рамы или картера ( корыта) воспринимает тепло от нагретого масла, расширяется и при отсутствии зазора между ней и фундаментом возможно нарушение крепления рамы на фундаменте и ее коробление. [18]
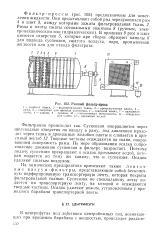 |
Рамный фильтр-пресс. [19] |
Твердые частицы осаждаются на ткани, покрывающей поверхность рамы. По мере образования осадка сопротивление движению суспензии в фильтре возрастает. Поэтому подачу суспензии прекращают и осадок промывают водой, которая подается - по тому же каналу, что и суспензия. Осадок удаляют сжатым воздухом. [20]
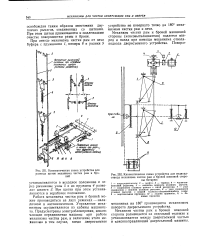 |
Кинематическая схема устройства для развода щеток механизма чистки рам и броней.| Кинематическая схема устройства для подвода-отвода механизма чистки рам и броней коксовой стороны батареи. [21] |
При этом щетки прижимаются к подлежащим очистке поверхностям рамы и брони. [22]
Зазор между поверочной линейкой длиной 1 и и строганной поверхностью рамы не должен превышать 0 03 мм. [23]
Учитывая, что в общем случае опорная поверхность машины и поверхность рамы представляют собой две непараллельные плоскости, все четыре замера могут отличаться друг от друга, однако суммы замеров накрест лежащих углов должны быть равны друг другу ( фиг. Погрешности измерения и обработки могут привести к тому, что указанные суммы будут отличаться друг от друга. Если разница невелика ( 0 03 - 0 05 мм), то в замеры вносят поправку, увеличивая два замера, составляющих наименьшую сумму, на половину разности. [24]
Коррозионному разрушению подвержены кабины и оперение тракторов и автомобилей, поверхности рам, корпусных и других деталей. [25]
В практике встречается как раздельная, так и совместная обработка поверхностей рам. [26]
С обработанных поверхностей постелей коренных подшипников, направляющих крейцкопфов, привальных поверхностей рамы и цилиндров удаляют консервирующий смазочный материал. Затем проверяют качество и точность обработки их поверхностей. Плотность прилегания линейки проверяют щупом 0 02 мм: зазор между линейкой и поверхностью должен быть таким, чтобы щуп не проходил. Линейку устанавливают в несколько положений относительно детали. Замеченные отклонения фиксируют, так как в дальнейшем при сборке их следует устранить путем пригонки сопрягаемых деталей. [27]
Шабровку можно считать законченной, когда пятна краски будут равномерно распределены по всей поверхности рамы с точностью одного-двух пятен на 1 см2 и в стыке нигде не будет проходить пластина щупа толщиной 0 05 мм. [28]
Рамы могут быть подвержены деформации: величину деформации определяют по замерам зазоров между поверхностью рам и поверочной линейкой, уложенной на их крайние обработанные поверхности. Прогиб рам после затяжки анкерных болтов не должен превышать 0 1 мм на 1 м длины. [29]
При этом секции каналов работают со значительно большей плотностью тока по сравнению с поверхностью рамы. Здесь процесс может дти нормально с выделением кислорода а анодно-поляризовавных частях. [30]
Страницы: 1 2 3 4