Поверхность - соединение
Cтраница 4
При детальном металлографическом исследовании структур околошовной зоны установлено, что на поверхностях соединения отсутствуют включения, обычно затрудняющие сварку металлов в твердом состоянии. По-видимому, они уносятся с поверхностей пластин кумулятивной струей. [46]
Коррозия этого типа наблюдается под осадками, под наростами и на примыкающих поверхностях соединений. [47]
Исследовалась задача о двух полуплоскостях или полупространствах из различного материала, на поверхности соединения которых есть трещины. [48]
Если температура воздуха ниже 0 С, рекомендуется заменять быстро замерзающую на поверхности соединений мыльную эмульсию раствором лакричного корня, обладающим свойством хорошего пенообразования. Концентрацию рассола выбирают в соответствии с температурой его замерзания, которая должна быть ниже температуры окружающей среды на 4 - 5 С. После испытаний с применением СаС12 трубопровод хорошо промывают водой и осушают воздухом. [49]
Чтобы повысить водонепроницаемость резервуаров, их изнутри покрывают цементной штукатуркой, а поверхность соединений стеновых панелей - торкрет-бетоном. [50]
В паяном шве вследствие испарения компонентов флюса и припоя, плохой подготовки поверхности соединения, при длительном нагреве во время пайки могут образоваться поры, усадочные раковины и шлаковые включения. [51]
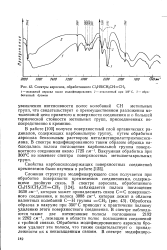 |
Спектры аэросила, обработанного Cl2HSiCH2CHCH2. [52] |
СН метальных групп, что свидетельствует о преимущественном разложении ме-тиленовой цепи привитого к поверхности соединения и о большей термической стойкости метальных групп, присоединенных непосредственно к кремнию. [53]
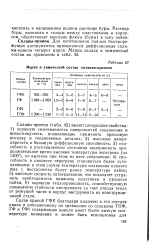 |
Марки и химический состав сплавов-припоев. [54] |
Сплавы-припои ( табл. 42) имеют следующие свойства: 1) хорошую смачиваемость поверхностей соединения и жидкотекучесть, позволяющие применять прессовую посадку в соединяемых деталях; 2) высокую капиллярность и большую диффузионную способность; 3) способность в расплавленном состоянии выдерживать продолжительное время высокие температуры перегрева ( до 1300), не вытекая при этом из мест соединения; 4) способность в процессе перегрева становиться более тугоплавкими; в этом случае температура плавления паяного шва у инструмента будет равна температуре пайки; 5) высокую скорость затвердевания, что позволяет устранить необходимость прижима пластинки в процессе пайки; 6) хорошую теплопроводность, способствующую повышению стойкости инструмента за счет отвода тепла от режущей части в корпус инструмента из конструкционной стали. [55]
Защитной окраске подвергаются все наружные поверхности трубопроводов, кроме резьб и уплотпительиых поверхностей фланцевых поверхностей соединений. [56]
В соединении двух деталей, входящих одна в другую, различают охватывающую и охватываемую поверхности соединения. Если охватывающая и охватываемая поверхности цилиндрические, то соединение называется гладким цилиндрическим. Если охватывающая и охватываемая поверхности образованы двумя параллельными плоскостями каждая, то соединение называется плоским с параллельными плоскостями. [57]
В соединении двух деталей, входящих одна в другую, различают охватывающую и охватываемую поверхности соединения. Если охватывающая и охватываемая поверхности являются цилиндрическими, то соединение называется гладким цилиндрическим. У цилиндрических соединений охватывающая поверхность носит общее название - отверстие, а охватываемая - вал. Различают следующие размеры: номинальный, действительный и предельный. [58]
Страницы: 1 2 3 4