Поверхность - соединяемая деталь
Cтраница 1
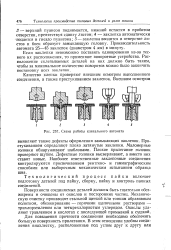 |
Схема работы клепального автомата. [1] |
Поверхности соединяемых деталей должны быть тщательно обезжирены и очищены от окислов и посторонних частиц. Механическую очистку производят стальной щеткой или тонким абразивным полотном, обезжиривание - горячими щелочными растворами - трихлорэтиленом или четыреххлористым углеродом. Окислы удаляют травлением в кислотах с последующей промывкой и сушкой. [2]
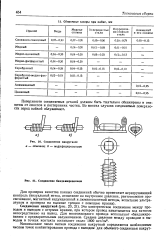 |
Соединение накруткой. а - обычное. 6 - модифицированное.| Соединение бандажированием. [3] |
Поверхности соединяемых деталей должны быть тщательно обезжирены и очищены от окислов и посторонних частиц. Во многих случаях соединяемые поверхности перед пайкой облуживают. [4]
Поверхность соединяемых деталей также должна быть чистой ( ом. Эти составы хорошо зарекомендовали себя для пайки контактов и выводов цоколей ламп накаливания, а также в электротехнике или точной механике. Менее корродирующими, но и менее эффективными являются флюсы на основе растворов канифоли ( ( рецепты изготовления см. в табл. 9 - 3 - 6), которые пригодны главным образом для пайки свежеочищенных поверхностей меди и латуни. Применяют, например, канифоль с 2 % вес. [5]
Поверхности соединяемых деталей должны быть тщательно обезжирены и очищены от окислов и посторонних частиц. Во многих случаях соединяемые поверхности перед пайкой облуживают. [6]
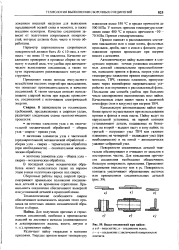 |
Виды соединений при пайке. [7] |
Поверхности соединяемых деталей тщательно обезжиривают и очищают от окислов и посторонних частиц. Для повышения прочности соединения необходимо обеспечивать большую поверхность прилегания. Применяют соединения внахлестку или в ус. [8]
Поверхности соединяемых деталей должны быть тщательно обезжирены и очищены от окислов и посторонних частиц. Для повышения прочности соединения необходимо обеспечить большую поверхность прилегания. В этом отношении удобны соединения внахлестку, расположенные под углом друг к другу, или в ус. Поверхности контакта увеличивают образованием выточек или применением соединительных деталей. Виды соединений при пайке показаны на фиг. [9]
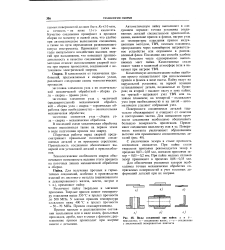 |
Виды соединений при пайке. а и 6. [10] |
Поверхности соединяемых деталей тщательно обезжиривают и очищают от окислов и посторонних частиц. Для повышения прочности соединения необходимо обеспечивать большую поверхность прилегания. Применяют соединения внахлестку или в ус. [11]
Поверхности соединяемых деталей должны быть тщательно обезжирены и очищены от окислов и посторонних частиц. [12]
Поверхности соединяемых деталей должны быть тщательно обезжирены и очищены от окислов и посторонних частиц. Для повышения прочности соединения необходимо обеспечивать большую поверхность прилегания. В этом отношении удобны соединения внахлестку, расположенные под углом друг к другу или в ус. Поверхности контакта увеличивают образованием выточек или применением соединительных деталей ( фиг. [13]
Поверхности соединяемых деталей тщательно обезжиривают и очищают от окислов и посторонних частиц. Для повышения прочности соединения необходимо обеспечивать большую поверхность прилегания. Применяют соединения внахлестку пли в ус. [14]
Шайбы предохраняют поверхности соединяемых деталей от повреждения головкой болта или гайкой. [15]
Страницы: 1 2 3 4