Поверхность - испытуемая деталь
Cтраница 3
Участок покрытия растворяется под действием раствора, вытекающего с определенной скоростью и падающего на поверхность испытуемой детали в виде струи. [31]
Прибор состоит из двух параллельных скоб / и 2, изготовленных из инвара для избежания температурных влияний. На концах скоб имеются конусы 6 и 7, которые вставляются в специально высверленные отверстия на поверхности испытуемой детали. Стрелка 8 индикатора 3 показывает удлинение Л / с увеличением в 1000 раз. [32]
Метод основан на измерении силы притяжения или, вернее, силы, необходимой для отрыва постоянного магнитика от поверхности испытуемой детали и убывающей с увеличением толщины покры тия. [33]
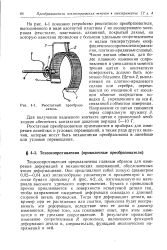 |
Реостатный ватель. [34] |
Тензосопротивления предназначены главным образом для измерения деформаций и механических напряжений, обусловленных этими деформациями. Они представляют собой тонкую ( диаметром 0 02 - 0 04 мм) зигзагообразно уложенную и приклеенную к полоске бумаги проволоку А ( рис. 4 - 2, а), изготовленную из материала высокого удельного сопротивления. Бумага с проволокой прочно приклеивается к поверхности испытуемой детали так, чтобы направление ожидаемой деформации совпадало с длинной стороной петель проволоки. Тогда при деформациях детали, например при ее растяжении или сжатии, проволока будет воспринимать эти деформации, вследствие чего ее длина и диаметр изменяются. Кроме того, как показывает опыт, при этом изменится и ее удельное сопротивление. [35]
Метод хрупких покрытий, иногда называемый методом линий деформаций, позволяет в отличие от оптического метода наблюдать напряженное состояние не в моделях, а в реальных деталях. Для выявления качественных и количественных показателей напряженного состояния поверхность испытуемой детали покрывают специальным лаком, дающим после высыхания очень хрупкое покрытие, прочно связанное с поверхностью. Под воздействием внешней нагрузки в слое лака образуются трещины, определяющие напряженное состояние элемента конструкции. [36]
Проволочный тензодатчик представляет собою тонкую проволоку диаметром d 0 002н - 0 5 мм, которая укладывается в виде петель длиной 5 - 25 мм, шириной 0 8 - 10 мм и приклеивается к бумаге; сверху проволока заклеивается бумажной полоской. Проволока для тензодатчика выбирается с высоким удельным сопротивлением и малым температурным коэффициентом. Бумажная полоска с укрепленной на ней проволокой приклеивается на поверхность испытуемой детали или сооружения в таком положении, чтобы деформация происходила по длине проволочных петель. [37]
Проволочные преобразователи ( тензометры) применяются для измерения деформаций и усилий, действующих на детали конструкций. Тензометры изготовляются в виде плоских однослойных катушек из проволоки с большим удельным сопротивлением диаметром 20 - 30 микрон. Проволока тензометра укладывается в один слой зигзагообразно и заклеивается специальным клеем между двумя полосками из тонкой бумаги. Изготовленный таким способом тензодатчик прочно приклеивается к поверхности испытуемой детали так, чтобы направление ожидаемой деформации детали совпало с направлением длинных сторон петель проволоки. При деформации детали, а вместе с нею и наклеенного на деталь тензодатчика, изменяются длина и диаметр проволоки, а также, как показывает опыт, - ее удельное сопротивление и сопротивление г тензодатчика. [38]
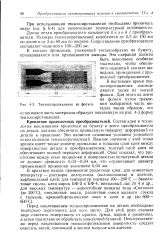 |
Тензосопротивление из фольги, ния выбирается часть металла таким образом, что. [39] |
Состав клея и технология наклеивания проволоки на бумагу и всего преобразователя на деталь должны обеспечить правильную передачу деформаций от детали к проволоке. Это является основным условием успешного использования тензосопротивлений. Важное значение с этой точки зрения имеет также диаметр проволоки и толщина слоя клея между поверхностью детали и преобразователем; толстый слой клея не обеспечивает полной передачи деформаций. Опыт показал, что расстояние между осью проволоки и поверхностью испытуемой детали не должно превышать 0 03 - 0 04 мм, что ограничивает диаметр применяемой проволоки значением 0 04 мм. [40]
Физические методы могут быть нескольких видов. Может быть использован метод взвешивания до и после покрытия. Если формы детали позволяют, то используют отрывной и индукционный магнитные методы. Отрывной магнитный метод основан на измерении силы отрыва постоянного магнита или силы тока при отрыве электромагнита от поверхности испытуемой детали. Индукционный магнитный метод основан на измерении магнитного потока, проходящего в сердечнике электромагнита. Измеренная сила притяжения магнита или магнитный поток является функцией толщины покрытия. [41]
Страницы: 1 2 3