Поверхность - металлическая деталь
Cтраница 2
Обработка поверхностей металлических деталей при помощи абразивных порошков и паст называется притиркой, применяется как чистовая операция для получения плотности сопрягаемых деталей. [16]
Коррозия поверхностей металлических деталей вызывается действием газов, жидкостей, атмосферным влиянием. [17]
После очистки поверхность металлических деталей становится склонной к окислению. Для сохранения поверхности металла неокисленной, ее необходимо пассивировать. Для образования пассивного состояния поверхность металла обрабатывают различными ингибиторами, которые разделяют на три основные группы: водорастворимые, водомаслорастворимые и маслорастворимые ингибиторы коррозии. Они обладают избирательным защитным действием: защищая одни металлы, они не защищают другие или даже стимулируют их коррозию. [18]
Удаление с поверхности металлических деталей жиров, масел и других органических загрязнений производится путем промывки деталей в холодных и горячих органических растворителях. Для этого могут быть использованы бензин, бензол, дихлорэтилен, четырех-хло-ристый углерод ( СС14), трихлорэтилен ( С2НС13) и фреон. [19]
Перед окраской поверхности металлических деталей и узлов очищают от ржавчины, окалины, сварных брызг, формовочной земли, жировых и других загрязнений. Сварные швы на наружных поверхностях кузовов зачищают заподлицо. [20]
Для получения на поверхности металлических деталей антикоррозионных или изоляционных покрытий применяют различные термопластические материалы в порошкообразном виде. Пластмассовые покрытия получают двумя способами: газопламенным напылением и погружением. Сущность газопламенного напыления заключается в том, что порошок полиэтилена, полистирола и тому подобных термопластов направляют с помощью струи сжатого воздуха через пламя воздушно-ацетиленовой горелки на поверхность детали, предварительно обработанной на пескоструйной установке. [21]
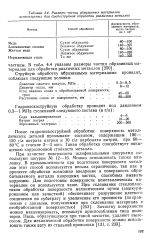 |
Размеры частиц абразивных материалов, используемых для дробеструйной обработки различных металлов. [22] |
После гидропескоструйной обработки поверхность металлических деталей промывают составом, содержащим 100 - 150 г / л нитрата натрия и 10 г / л карбоната натрия, при 60 - 80 С в течение 2 - 3 мин. Такая обработка способствует повышению коррозионной стойкости металла. [23]
 |
Устройство однофазного счетчика. [24] |
Для удаления с поверхности металлических деталей пленки оксидов металлов, остатков старого сгустившегося масла и других загрязнений эти детали промывают сперва в специальном промывочном растворе, а затем - в авиационном бензине. [25]
Опиливанием называется обработка поверхности металлической детали напильником для получения заданных форм, размеров и чистоты поверхности. [26]
Притиркой называется обработка поверхностей металлических деталей абразивными материалами при помощи специального инструмента - притира. [27]
Опиливанием называется обработка поверхности металлической детали напильником с целью получения заданной формы, назначенных размеров и требуемой чистоты поверхности. [28]
Нанесение пластмассовых покрытий на поверхности металлических деталей может осуществляться различными методами. Для нанесения покрытий из синтетических смол широко используется в промышленности лаковый способ. Этот способ описан в специальных курсах и руководствах по нанесению лакокрасочных покрытий и поэтому здесь не рассматривается. [29]
Пленкой из винипласта оклеивают поверхности металлических деталей химической аппаратуры, вентиляторы, воздуховоды для защиты от действия агрессивных веществ. [30]
Страницы: 1 2 3 4