Поверхность - металлическая деталь
Cтраница 3
Пленкой из винипласта оклеивают поверхности металлических деталей химической аппаратуры, вентиляторов и воздуховодов для защиты от действия агрессивных веществ. [31]
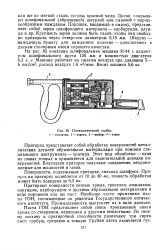 |
Пневматический шабер. / рукоятка, 2 - корпус, 3. - шабер, - ствол. [32] |
Притирка представляет собой обработку поверхностей металлических деталей абразивными материалами при помощи специального инструмента - притира. Этот вид обработки - один из самых точных и применяется для окончательной доводки поверхностей. Благодаря притирке получают соединения, непроницаемые для жидкостей и газов. [33]
Различают следующие методы подготовки поверхности металлических деталей перед нанесением покрытий: механический, химический и электрохимический. [34]
Процесс придания матового оттенка поверхности металлических деталей называется матированием. Матированию подвергаются главным образом детали, изготовленные из меди, алюминия и их сплавов. Оно может осуществляться механическим и химическим способами. [35]
Перед нанесением лакокрасочных покрытий поверхности металлических деталей обрабатывают по 4 6-му классам. Шпаклевка должна плотно приставать к грунтовке, шлифоваться, быть достаточно эластичной, не давать трещин. [36]
Одним из способов защиты поверхности металлических деталей от разрушения при воздействии повышенных или высоких температур является нанесение теплостойких и жаростойких покрытий. [37]
Обработку песком и галтовку поверхности металлических деталей, которые предназначены для изготовления впаев в стекло, нельзя Производить карборундовым песком ( SiC), так как карбид, который остается на поверхности материала, образует при впаивания пузырьки СО2 на границе между металлом и стеклом и ослабляет, таким образом, спай. [39]
Притиркой называют процесс обработки поверхностей металлических деталей абразивными материалами при помощи инструмента - притира. [40]
Различают следующие методы подготовки поверхности металлических деталей перед нанесением покрытий: механическую, химическую и электрохимическую. [41]
Выбор материала для восстановления изнашивающихся поверхностей металлических деталей ходовых систем тракторов связан с установлением требований к химическому составу, структуре и твердости, обеспечивающих достижение требуемого уровня абразивной износостойкости материала. [42]
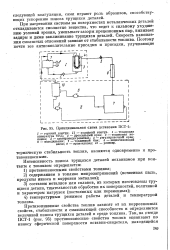 |
Принципиальная схема установки ПСТ-1. [43] |
При нагревании системы на поверхностях металлических деталей откладываются смолистые вещества, что ведет к сильному ухудшению условий трения, уменьшает зазоры прецезионных пар, вызывает задиры и даже заклинивание трущихся деталей. Скорость накопления смолистых отложений зависит от стабильности топлива. [44]
Декапированием называется процес удаления с поверхности металлических деталей тончайшего, зачастую незаметного глазу слоя окислов, которые могли образоваться в промежутках между операциями. При декапировании одновременно происходит легкое протравливание верхнего слоя металла ивы явление кристаллической структуры металла, что благоприятствует прочному сцеплению покрытия с основой. [45]
Страницы: 1 2 3 4