Боковая поверхность - зуб
Cтраница 2
Боковую поверхность зубьев меньшего колеса в передаче или измерительного колеса покрывают тонким слоем ( 4 - 6 мкм) краски. Предварительно краску ( голландскую сажу, берлинскую лазурь, свинцовые или цинковые белила для оксидированных поверхностей) наносят на поверхность зубьев. После обкатки колес в обоих направлениях при легком торможении ведомого колеса определяется степень прилегания сопряженных профилей. Контроль по пятну контакта является комплексным, надежным и весьма простым методом. [16]
Обрабатывают боковые поверхности зубьев при зацеплении обработанной детали с эталонным колесом. [17]
Назовем боковые поверхности зуба внутри делительного круга боками ножки, а вне делительного круга - боками головки; в таком случае в: егда бок головки является более быстро движущейся частью задешемяя. До точки качения бок головки ведомого колена подпирает бок ножки ведущего коле. [18]
Шероховатость боковых поверхностей зубьев указывают на линии делительной поверхности. [19]
Образование боковой поверхности зубьев можно проследить по рис. 14.4. Плоскость П касается основного конуса и перекатывается по нему без скольжения. Любая прямая KL на обкатывающейся плоскости П в пространстве опишет коническую эвольвент и у ю поверхность, а любая точка ( К, L или другая) описывает траекторию, расположенную на сфере определенного радиуса, называемую сферической эвольвентой. [20]
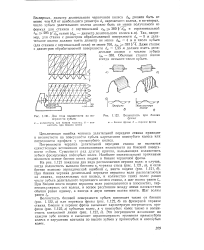 |
Два вида волнистости на поверхности зубьев. [21] |
Волнистость боковой поверхности зубьев возникает также от биения ( рис. 1.122, а) или перекоса фрезы ( рис. 1.122, б) на фрезерной оправке станка. Эти погрешности возникают на каждом зубе колеса и вызывают неравномерность вращения прямозубого колеса и нарушение контакта по высоте зубьев у прямозубых и косозубых колес. [22]
Касание боковых поверхностей зубьев ( развертывающийся геликоид) происходит в точке. Кинематическая пара, многократно повторяясь вследствие зацепления нескольких пар зубьев, не вносит дополнительных связей. [23]
Профиль боковых поверхностей зуба может быть описан различными кривыми. Рабочие участки профилей зубьев в этом случае выполнены по дугам окружностей. [24]
Форма боковых поверхностей зубьев в виде эвольвентной винтовой поверхности позволяет шлифовать их плоским кругом, вследствие чего достигается высокая точность обработки. При этом используется указанное ранее свойство эвольвентной винтовой поверхности - развертываться на плоскость и возможность быть образованной винтовым движением плоскости. [25]
Шероховатость боковых поверхностей зубьев указывается условными знаками, размещаемыми на дуге окружности, проведенной на фронтальном разрезе зуба штрихиунктирной линией. [26]
Чистота боковой поверхности зубьев при нарезании их червячной фрезой обычно соответствует 4 - 6-му классам, при зубодолблении 5 - 6-му классам, при шевинговании, хонинговании и шлифовании - 7 - 8-му классам. [27]
Часть боковой поверхности зуба, на которой располагаются следы прилегания его к зубьям парного колеса после вращения собранной передачи при легком торможении. [28]
Чистота боковой поверхности зубьев при нарезании червячной фрезой обычно соответствует 4 - 6 классам, при шевингования и шлифовании 7 - 8 классам. [29]
Положение боковых поверхностей зубьев в каждой из плоскостей, перпендикулярных оси центрального отверстия колеса, представляющих исходный контур, связано с толщиной зуба, измеренной по постоянной хорде. [30]
Страницы: 1 2 3 4