Боковая поверхность - зуб
Cтраница 3
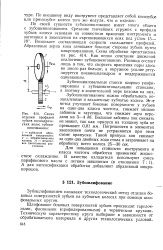 |
Схема отделки профилей зубьев цилиндрических колес зубохо-нингованием. [31] |
Шлифование боковых поверхностей зубьев производят тарелочными, фасонными ( профилированными) и червячными кругами. Техническую характеристику круга выбирают в зависимости от обрабатываемого материала и других технологических условий. [32]
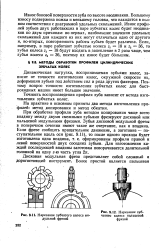 |
Нарезание зубчатого колеса модульной фрезой.| Нарезание зубчатого колеса пальцевой фрезой. [33] |
Износ боковой поверхности зуба по высоте неодинаков. Большему износу подвержена ножка и меньшему головка, что находится в полном соответствии с диаграммой удельных скольжений. Износ профилей зубьев двух работающих в паре зубчатых колес будет неодинаков по двум причинам: во-первых, наибольшие значения удельных скольжений для каждого из них могут отличаться одно от другого и, во-вторых, повторяемость работы зубьев будет различна. Если, например, в паре работают зубчатые колеса г, 18 и г3 36, то зубья колеса zl 18 будут входить в зацепление в 2 раза чаще, чем зубья колеса % 36, поэтому их износ будет большим. [34]
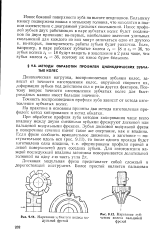 |
Нарезание зубчатого колеса модульной фрезой.| Нарезание зубчатого колеса пальцевой фрезой. [35] |
Износ боковой поверхности зуба по высоте неодинаков. Большему износу подвержена ножка и меньшему головка, что находится в полном соответствии с диаграммой удельных скольжений. Износ профилей зубьев двух работающих в паре зубчатых колес будет неодинаков по двум причинам: во-первых, наибольшие значения удельных скольжений для каждого из них могут отличаться одно от другого и, во-вторых, повторяемость работы зубьев будет различна. [36]
Шероховатость боковых поверхностей зубьев указывается условными знаками, размещаемыми на дуге окружности, проведенной на фронтальном разрезе зуба штрихпунктирной линией. [37]
Шероховатость боковых поверхностей зубьев указывают на линии делительной поверхности. [38]
Изготовление боковых поверхностей зубьев по эвольвенте предложено акад. [39]
Шероховатость боковых поверхностей зубьев зависит от многих факторов, основными из которых являются кинематика процесса зубонарезания, качество зуборезного станка и режущего инструмента, пластическая деформация обрабатываемого материала. [40]
Сопряжение боковых поверхностей зубьев, при правильной эвольвентной форме, происходит кинематически правильно и при измененном межосевом расстоянии. [41]
Образование боковой поверхности зубьев можно проследить по рис. 14.4. Плоскость Я касается основного конуса и перекатывается по нему без скольжения. Любая прямая / CL на обкатывающейся плоскости Я в пространстве опишет коническую эволь-вентную поверхность, а любая точка ( / (, L или другая) описывает траекторию, расположенную на сфере определенного радиуса, называемую сферической эвольвентой. [42]
Для нерабочих боковых поверхностей зубьев или поверхностей, используемых ограниченное время при пониженных нагрузках, допускается снижение точности, но не более чем на две степени. [43]
Для нерабочих боковых поверхностей зубьев или поверхностей, используемых при Пониженных нагрузках и в течение ограниченного времени, допускается снижение точности на две степени. Если производится корректировка параметров зацепления в целях улучшения эксплуатационных характеристик под нагрузкой, то отклонения и допуски по ГОСТ могут устанавливаться относительно скорректированных значений параметров. [44]
Для нерабочих боковых поверхностей зубьев или поверхностей, используемых при пониженных нагрузках и в течение ограниченного времени, допускается снижение точности на две степени. Если производится корректировка параметров зацепления в целях улучшения эксплуатационных характеристик под нагрузкой, то отклонения и допуски по стандартам СЭВ могут устанавливаться относительно скорректированных значений параметров. [45]
Страницы: 1 2 3 4