Боковая поверхность - зуб
Cтраница 4
Для нерабочих боковых поверхностей зубьев или поверхностей, используемых при пониженных нагрузках и в течение ограниченного времени, допускается снижение точности на две степени. Если производится корректировка параметров зацепления с целью улучшения эксплуатационных характеристик под нагрузкой, то отклонения и допуски по ГОСТ и СТ СЭВ могут устанавливаться относительно скорректированных значений параметров. [46]
Часть боковой поверхности зуба червячного колеса, на которой располагаются следы краски при сопряжении его с парным червяком, после вращения собранной передачи, при легком торможении. [47]
Для нерабочих боковых поверхностей зубьев червячного колеса и витков червяка, работающих в течение ограниченного времени при пониженных нагрузках, допускается снижение точности, но не более, чем на две степени. [48]
Очерчивание боковых поверхностей зубьев винтовых зубчатых колес производится так же, как и в случае цилиндрических зубчатых колес с косыми зубьями, при помощи развертывающегося геликоида, образуемого прямой линией, взятой на касательной к основному цилиндру плоскости. Для получения сопряженных профилей зубьев прямые на производящих плоскостях произвольно выбирать нельзя. [49]
Формирование боковых поверхностей зубьев конических зубчатых колес теоретически производится так же, как и цилиндрических, с той лишь разницей, что основные цилиндры в этом случае заменены основными конусами. В процессе обкатки плоскости зацепления Q по основным конусам I и II ( рис. 171) каждая точка линии ОР описывает эвольвенту. Совокупность точек - линия ОР образует эвольвентную поверхность прямого зуба. [50]
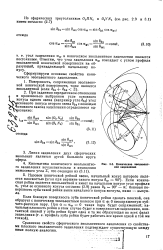 |
Коническое эвольвевт-ное зацепление. [51] |
Если боковую поверхность зуба конической рейки сделать плоской, она образует с коническим эвольвентным колесом при a j 0 несопряженную зубчато-реечную пару. [52]
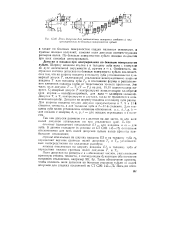 |
Поля допусков для эвольвентных шлицевых соединений ара центрировании по боковым поверхностям зубьев. [53] |
По боковым поверхностям зубьев посадки создаются при всех способах центрирования. [54]
При этом боковые поверхности зубьев должны иметь точную параллельность. Зазор между зубьями должен быть таким, при котором вершина стрелки может качаться не более чем на 0 5 - 0 8 мм. [55]
Страницы: 1 2 3 4