Боковая поверхность - профиль
Cтраница 1
Боковая поверхность профиля, вершина кулачка, поверхность тарелки толкателя в процессе работы изнашиваются под влиянием переменных скоростей скольжения и качения, а также нагрузок, в условиях недостаточной смазки и при сравнительно высокой температуре. Повышение долговечности деталей газораспределительного механизма может быть осуществлено как за счет повышения качества технологии изготовления деталей, так и за счет применения наиболее рационального сочетания материалов деталей, улучшения конструкции, своевременного и надлежащего технического обслуживания. [1]
При раздельном затылованйи боковых поверхностей профиля для улучшения условий резания резец разворачивают под углом, равным углу подъема винтовой линии. [2]
Для червяка, имеющего шлифованные боковые поверхности профиля нарезки, вычисленный размер Ь0 увеличивается в зависимости от rns на 25 - 30 мм во избежание ряби на рабочих поверхностях витков, возникающей вследствие дрожания шлифовального круга при выходе его из впадины. [3]
Фактически же из-за упругости материала колес боковые поверхности профилей соприкасаются по некоторому пятну, называемому зоной касания. Точечное зацепление обеспечивает удовлетворительные условия работы. [4]
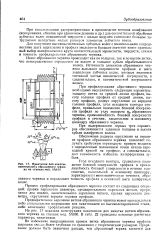 |
Накатники для накатывания резьбы абразивного червяка на станках мод. 5AS30. [5] |
Угол исходного контура, правильное положение боковой поверхности профиля и прямолинейность боковой поверхности в сечении плоскостью, касательной к основному цилиндру, характеризуют кинематическую точность абразивного червяка и определяют точность профиля и основного шага шлифуемых колес. [6]
Преимущества корригированных метчиков состоят в отсутствии налипаний обрабатываемого материала на боковых поверхностях профиля резьбы, в снижении на 30 % крутящего момента и повышении стойкости. [7]
Это объясняется тем, что при высадке точка 4 остается почти нейтральной, а деформированию подвергаются боковые поверхности профиля и профиль впадины. Наиболее интенсивному термическому воздействию сглаживанием подвергаются гребешки выступов, которые в дальнейшем составляют поверхностный слой детали. [8]
В приближенном решении ограничимся требованием, чтобы уравнение (4.14) было справедливо для точки М - середины боковой поверхности профиля ( см. рис. 4.5) и точки О - середины основания витка. [9]
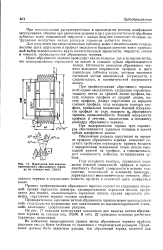 |
Накатники для накатывания резьбы абразивного червяка на станках мод. 5AS30. [10] |
При профилировании абразивного червяка необходимо выдерживать следующие параметры: толщину нитки на средней линии профиля, высоту головки профиля от средней линии, высоту профиля, радиус скругления на вершине головки профиля, угол исходного контура профиля, правильное положение боковой поверхности профиля по углу поворота ф абразивного червяка, прямолинейность боковой поверхности профиля в сечении, касательном к основному цилиндру абразивного червяка. [11]
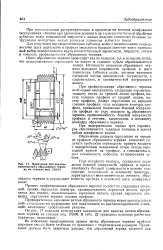 |
Накатники для накатывания резьбы абразивного червяка на станках мод. 5AS30. [12] |
При профилировании абразивного червяка необходимо выдерживать следующие параметры: толщину нитки на средней линии профиля, высоту головки профиля от средней линии, высоту профиля, радиус скругления на вершине головки профиля, угол исходного контура профиля, правильное положение боковой поверхности профиля по углу поворота ф абразивного червяка, прямолинейность боковой поверхности профиля в сечении, касательном к основному цилиндру абразивного червяка. [13]
Форма профиля зубьев этих фрез аналогична профилю нормальных червячных фрез и определяется приведенным выше методом. Высота боковой поверхности профиля этих фрез определяется высотой А по формуле на стр. [14]
Форма профиля зубьев этих фрез аналогична профилю нормальных червячных фрез и определяется приведенным выше методом. Высота боковой поверхности профиля этих фрез определяется высотой /; g по формуле на стр. [15]
Страницы: 1 2 3 4