Боковая поверхность - профиль
Cтраница 2
Форма профиля зубьев аналогична профилю нормальных червячных фрез и определяется приведенным выше методом. Высота боковой поверхности профиля определяется высотой h по приведенной формуле. Во избежание уменьшения внутреннего цилиндра валика, наружная поверхность части зубьев фрезы, участвующих в обработке, ограничивается не прямой линией, а дугой окружности, радиус которой равен радиусу внутренней окружности изделия ( фиг. Все профилирующие зубья имеют разную высоту и форму ( фиг. [16]
Размеры кулачков распределительных валов в цеховых условиях наиболее просто и удобно можно проверить индикаторными приспособлениями, настроен-шми на размер по эталону ( фиг. Два индикатора касаются пуговицами боковых поверхностей Профиля кулачка в месте перехода к цилиндрической его части; третий индикатор касается пуговицей вершины кулачка. [17]
Крутящий момент сильно возрастает по мере затупления метчика ( см. фиг. Боковая затылов-ка метчиков резко снижает трение по боковой поверхности профиля резьбы метчика, поэтому крутящий момент уменьшается в 2 - 2 5 раза. Применение хорошей смазки может дать уменьшение крутящего момента до 50 %, например, керосин при обработке силумина уменьшает крутящий момент в 2 раза. [18]
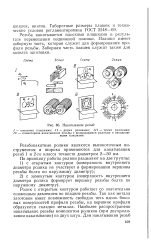 |
Накатывание резьб. [19] |
Ролик с открытым контуром работает со значительно сниженным давлением во впадине резьбы. Так как металл заготовки имеет возможность свободно течь вдоль боковых поверхностей профиля резьбы, на вершине профиля образуются складки металла. Наиболее распространено накатывание резьбы комплектом роликов ( при двухроли-ковом накатывании) из двух штук. [20]
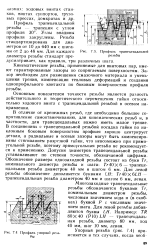 |
Профиль трапецеидальной резьбы.| Профиль упорной резь бы. [21] |
В отличие от крепежных резьб, где необходимо большое сопротивление самоотвинчиванию, для кинематических резьб и, в частности, для трапецеидальных важно иметь малое трение. В соединениях с трапецеидальной резьбой посадка гайки по наклонным боковым поверхностям профиля хорошо центрирует детали, а радиальные и осевые зазоры могут быть компенсированы стягиванием разрезной гайки, что невозможно при прямоугольной резьбе, поэтому прямоугольная резьба не рекомендуется к применению. Допуски диаметров трапецеидальной резьбы устанавливают по степени точности, обозначаемой цифрами. Обозначение размера однозаходной резьбы состоит из букв Тг, номинального диаметра резьбы и шага: 7Y40X6 - трапецеидальная резьба диаметром 40 мм и шагом 6 мм. Для левой резьбы обозначение дополняется буквами LH: 7r40X6L / / - трапецеидальная резьба диаметром 40 мм и шагом 6 мм, левая. [22]
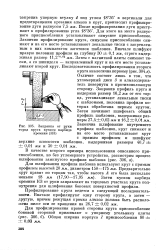 |
Заправка от руки. [23] |
Для шлифования профиля шаблона используют круг с прямым профилем высотой 20 мм, диаметром 150 - 175 мм. Затем куском карбида кремния КЗ от руки заправляют на торцовых участках круга поднутрения для шлифования боковых поверхностей профиля. [24]
Если втулка и вал выполнены с эвольвентным профилем зуба и впадины, то они соприкасаются только по линии. Такое соприкосновение в известной мере является положительным, так как имеющаяся ошибка шага компенсируется благодаря смятию боковой поверхности профиля и вместе с тем в передаче вращающегося момента участвует одновременно большее число зубьев, чем при треугольном профиле шлицев. С другой стороны, вследствие почти линейного соприкосновения давление на единицу поверхности будет большое. [25]
По наружному диаметру допуск принят по 9-му квалитету ISA для шлифованных в по 10-му для нешлифованных метчиков. Чтобы не получать чрезмерно острых вершин метчика, из-за которых при износе часто повреждается и значительная часть боковых поверхностей профиля, верхнее отклонение для основной крепежной резьбы взято таким, чтобы площадка по наружному диаметру метчика составляла около 60 % от площадки соответствующего болта. Полученное в соответствии с допуском по 9-му квалитету нижнее отклонение для основной крепежной резьбы сохранено и для других диаметров при том же шаге, чтобы не уменьшать запаса на износ. В связи с этим резьба при больших диаметрах получается острее, чем при малых. Для самых малых размеров нешлифованных метчиков по ОСТ дано только нижнее отклонение, так при допуске по 10-му квалитету вершины получаются настолько заостренными, что допуск в производстве полностью не будет использован. [26]
Это уравнение при точном решении задачи должно быть справедливо для любой точки боковой поверхности витка и соответствующих точек боковой поверхности тела болта и гайки. В приближенном решении обычно ограничиваются требованием, чтобы уравнение совместности было справедливо для точки, соответствующей середине боковой поверхности профиля резьбы, и для точки, соответствующей середине основания витка. В уравнении совместности деформаций под величинами 5 - ( z) понимается сумма вертикальной составляющей перемещения точки, соответствующей середине боковой поверхности профиля резьбы, относительно середины основания витка в результате деформации изгиба витка и зазора в осевом направлении за счет поперечного перемещения основания витка. [27]
Массивные шины вулканизуют в автоклав-прессах в специальных стальных формах. Формование профиля резинового массива вместе с рисунком по беговой части производится за счет осевого давления, действующего на боковые поверхности профиля, где имеется некоторый избыток резиновой смеси, а также за счет расширения резиновой смеси, находящейся в замкнутой форме. Вследствие наличия эбонитового промежуточного слоя и больших размеров сечения вулканизация массивных шин часто осуществляется в течение нескольких часов и режимы вулканизации значительно отличаются от режимов вулканизации покрышек. После вулканизации шины вынимают из форм, охлаждают, обрезают выпрессовки и отбраковывают. [28]
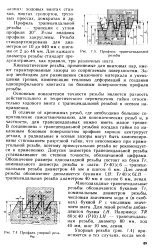 |
Профиль трапецеидальной резьбы.| Профиль упорной резь бы. [29] |
Кинематические резьбы, применяемые для винтовых пар, имеют гарантированные зазоры по сопрягаемым поверхностям. Зазор необходим для размещения смазочного материала и уменьшения трения, компенсации тепловых деформаций и создания однопрофильного контакта по боковым поверхностям профиля резьбы. [30]
Страницы: 1 2 3 4