Боковая поверхность - профиль
Cтраница 3
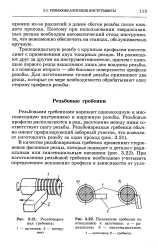 |
Резьбонарез - [ IMAGE ] Положение гребенки по. [31] |
Трапецеидальную резьбу с крупным профилем изготовляют с применением двух токарных резцов. Их размещают друг за другом на инструментоносителе, причем с помощью первого резца выполняют лишь дно впадины резьбы, а с помощью второго - обе боковые поверхности профиля резьбы. Для изготовления точной резьбы применяют два резца, которые по мере необходимости обрабатывают одну сторону профиля резьбы. [32]
Поэтому его изменение не может повлиять на величину диаметра основной и делительной окружностей ( du и da), а следовательно, и на форму эвольвенты, очерчивающей боковую поверхность профиля зуба. [33]
Вершина кулачка распределительного вала при скольжении находится в весьма тяжелых рабочих условиях. Напряжение сжатия на вершине кулачка достигает такого значения, при котором пластическое деформирование металлов вызывает разрыв масляной пленки и наступает непосредственное взаимодействие металлов и поэтому вершина является зоной наибольшего износа. Боковые поверхности профиля кулачка изнашиваются незначительно по сравнению с вершиной. [34]
Цельные фрезы применяются при обработке трапецеидальных шпунтов и гребней профиля К-5. Они изготовляются без бокового затылования профиля, вследствие чего профиль зуба при переточках остается неизменным. Величина уклона боковых поверхностей профиля и угловые параметры зубьев фрезы обеспечивают точность работы и отсутствие трения боковых участков профиля задней поверхности зубьев фрезы о стенки шпунта или гребня обрабатываемой детали. [35]
Это уравнение при точном решении задачи должно быть справедливо для любой точки боковой поверхности витка и соответствующих точек боковой поверхности тела болта и гайки. В приближенном решении обычно ограничиваются требованием, чтобы уравнение совместности было справедливо для точки, соответствующей середине боковой поверхности профиля резьбы, и для точки, соответствующей середине основания витка. В уравнении совместности деформаций под величинами 5 - ( z) понимается сумма вертикальной составляющей перемещения точки, соответствующей середине боковой поверхности профиля резьбы, относительно середины основания витка в результате деформации изгиба витка и зазора в осевом направлении за счет поперечного перемещения основания витка. [36]
В качестве заготовки применяют пруток, который подвергают токарной обработке, предварительному шлифованию, термической обработке, а затем окончательному шлифованию и зубо-шлифованию. Последнюю операцию выполняют на зубошлифовальном станке абразивным червяком. Ее ведут в определенной технологической последовательности. По заданной степени точности определяют допустимое значение погрешности перемещения боковых поверхностей профиля абразивного червяка. Червяк профилируют, выдерживая высоту и толщину профиля, радиус закругления на вершине, допуск на погрешность осевого перемещения боковых поверхностей. [37]
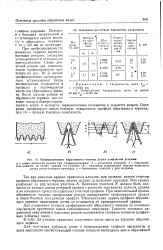
Так как режущие кромки правочных алмазов, как правило, короче стороны профиля абразивного червяка, правку делают за несколько проходов. Всю правку разбивают на ряд мелких участков К. Величина участков К должна быть значительно меньше длины режущей кромки с расчетом перекрытия полосок правки и во избежание пропуска отдельных участков профиля. При окончательной правке абразивного червяка профильным резцом одновременно профилируются правгя и левая боковые поверхности профиля. Окончательная правка профиля абразивного червяка накатником ничем не отличается от предварительной правки. [39]
Отклонение толщины зуба от заданного размера измеряют различными методами в зависимости or величины требуемого бокового зазора между зубьями в передаче. При широком допуске на боковой зазор применяют три метода. Кромочным зубомером ( рис. 140, б) измеряют хор-дальную толщину зуба от окружности выступов на расстоянии высоты головки зуба до хорды. Измерение микрометром расстояния по двум роликам ( шарикам), установленным во впадины двух диаметрально расположенных зубьев ( рис. 140, а), и измерение расстояния между боковыми поверхностями профилей двух и более зубьев с помощью микрометра ( рис. 140, о) обеспечивают более точное измерение толщины зуба, так как здесь исключаются погрешности заготовки. [40]
У мелкомодульных долбяков зубья образуются шлифованием после термической обработки, у долбяков модулем выше 1 5 мм - фрезерованием или реже зубодолблением. В единичном и мелкосерийном производстве фрезерование ведут на горизонтально-фрезерном-станке с помощью делительной головки. Для получения задних боковых углов зубьев долбяка ось делительной головки устанавливают под углом к горизонтальной плоскости, равным величине заднего угла на вершинах зубьев долбяка. Фрезерование производят специальной модульной фрезой с учетом припуска ( 0 5 - 0 9 мм) на шлифование боковых поверхностей профиля зуба. По впадине зуба припуск на шлифование не оставляют. [41]
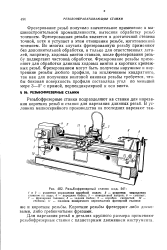 |
Резьбофрезерный станок мод. 561. [42] |
Фрезерование резьб получило значительное применение в машиностроительной промышленности, вытесняя обработку резьб точением. Фрезерованная резьба является в достаточной степени точной, хотя и уступает в этом отношении резьбе, изготовленной точением. Во многих случаях фрезерованную резьбу применяют без дополнительной обработки, и только для ответственных деталей, например, ходовых винтов станков, после фрезерования резьбу подвергают чистовой обработке. Фрезерование резьбы применяют для обработки длинных ходовых винтов и коротких крепежных резьб. Фрезерованием могут быть получены наружные и внутренние резьбы любого профиля, за исключением квадратного, так как для получения винтовой канавки резьбы требуется, чтобы боковая поверхность профиля составляла угол по меньшей мере 3 - 5 с прямой, перпендикулярной к оси винта. [43]
Применение многозаходных фрез позволяет, не изменяя числа оборотов фрезы, а следовательно, и скорости резания, увеличить число оборотов заготовки. Например, если зубчатое колесо нарезать не однозаходной, а двух-заходной червячной фрезой, то число оборотов нарезаемого колеса увеличится вдвое при том же числе оборотов фрезы. Однако с увеличением числа заходов фрезы снижается качество нарезаемого колеса. При использовании многозаходной фрезы профиль каждого зуба обрабатывается меньшим числом зубьев. Следовательно, количество резов, формирующих профиль каждого зуба колеса, уменьшается пропорционально увеличению числа заходов фрезы, а следовательно, увеличивается высота гребешков на боковой поверхности профиля зуба. [44]
Стремление снизить большую трудоемкость шлифования профиля зубьев фрез на затыловочных станках привело конструкторов к созданию новых конструкций сборных фрез, при изготовлении которых шлифование профиля на затыловочных станках заменяется менее трудоемкими операциями - резьбошлифованием, круглым и плоским шлифованием и др. Шлифование профиля предусматривается или в рабочем корпусе фрезы, но с рейками, смещенными из рабочего положения, или вне рабочего корпуса фрезы в специальном приспособлении. К таким конструкциям относится, например, конструкция червячной фрезы, приведенная на фиг. Режущие элементы фрезы изготовляются на гребенках 2 цилиндрической формы. При шлифовании профиля для образования заднего угла гребенки поворачиваются в корпусе вокруг своих осей ( фиг. Шлифование профиля производится при вращении фрезы без затыловочного движения круга. Наружная поверхность зубьев образуется по окружности радиуса R аналогично и боковые поверхности профиля. [45]
Страницы: 1 2 3 4