Опорная поверхность - нож
Cтраница 1
Опорная поверхность ножа должна располагаться строго параллельно оси шлифовального круга. [1]
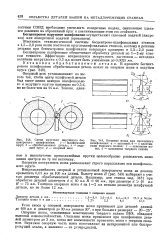 |
Опорные ножи для проходного шлифования. а - цельный. б - с пластинками твердого сплава. 1 - основание ножа. г - пластинка твердого сплава. [2] |
Опорную поверхность ножа располагают строго параллельно оси шлифовального круга. [3]
Длина опорной поверхности ножа должна быть на 15 - 20 мм больше длины конуса детали. [4]
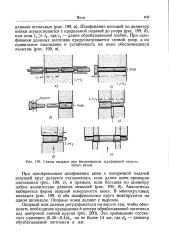 |
Схемы наладок при бесцентровом шлифовании ступенчатых валов. [5] |
Аналогично выбирается форма опорной поверхности ножа. [6]
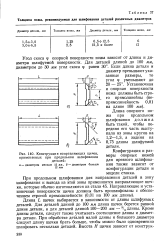 |
Толщина ножа, рекомендуемая для шлифования деталей различных диаметров.| Конструкция направляющих щечек, применяемых при продольном шлифовании. [7] |
Угол скоса ф опорной поверхности ножа зависит от длины и диаметра шлифуемой поверхности. [8]
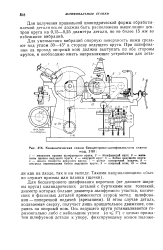 |
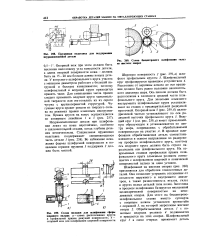
Кинематическая схема бесцентрово-шлифовального станка. [9] |
Для уменьшения вибраций опорную поверхность ножа срезают под углом 30 - 45 в сторону ведущего круга. [10]
Аналогично берется и форма опорной поверхности ножа. Длина опорной поверхности должна быть на 5 - 10 мм больше длины шлифуемых поверхностей. При шлифовании ступенчатых поверхностей форма шлифовального круга во всех случаях должна соответствовать форме обрабатываемой детали. Заданная форма кругов получается в результате правки. Правка ведется в одну сторону, с большего диаметра на меньший; при обратном ходе пиноль с правящим инструментом нужно отводить, чтобы не повредить алмаз. [11]
После настройки необходимого расстояния между опорными поверхностями ножа и ведущего круга, а также высоты расположения шлифуемой детали, последнюю подводят к шлифовальному кругу на заданную глубину шлифования. Далее рычаг 12 ( рис. 126), находящийся в опущенном положении, закрепляется на гайке, а червяк точной настройки выводится из зацепления с червячным колесом. После окончания шлифования рычаг поднимают и бабка ведущего круга отводится, а деталь выталкивается толкателем в приемный желоб. [12]
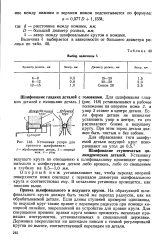 |
Установка упора для врезного шлифования. [13] |
Опорный нож устанавливают так, чтобы перепад опорной поверхности ножа совпадал с перепадом диаметров шлифовального круга и соответствовал ему. В остальном установка проводится, как описано выше. [14]
Страницы: 1 2 3