Опорная поверхность - нож
Cтраница 2
Опорный нож при этом должен быть наклонен наполовину угла конусности детали, а длина опорной поверхности ножа - должна быть на 15 - 20 мм больше длины конуса детали. У конусного шлифовального круга участок с меньшим диаметром работает с большей нагрузкой и быстрее изнашивается; поэтому шлифовальный и ведущий круги приходится править чаще. Для уменьшения числа правок следует применять ведущие круги максимальной твердости или изготовлять их из серого чугуна с крупнозернистой структурой. [16]
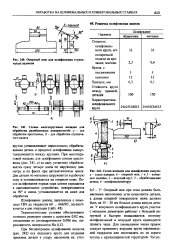
Опорный нож при этом должен быть наклонен наполовину угла конусности детали, а длина опорной поверхности ножа должна быть на 15 - 20 мм больше длины конуса детали. У конусного шлифовального круга участок с меньшим диаметром работает с большей нагрузкой и быстрее изнашивается; поэтому шлифовальный и ведущий круги приходится править чаще. Для уменьшения числа правок следует применять ведущие круги максимальной твердости или изготовлять их из серого чугуна с крупнозернистой структурой. [18]
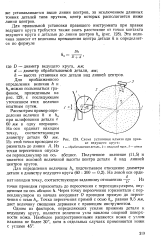 |
Схема установки алмаза при правке ведущего круга. [19] |
Одним из факторов, определяющих усилие прижима детали к ведущему кругу, является величина угла наклона опорной поверхности ножа. [20]
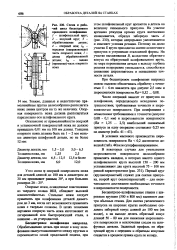 |
Схема и рабочий цикл бесцстрового проходного шлифования. [21] |
Тонкие, длинные и недостаточно прямолинейные прутки целесообразно располагать ниже линии центров на ту же величину. Опорная поверхность ножа должна располагаться параллельно оси шлифовального круга. [22]
Опорный нож при этом должен иметь наклон, равный половине угла конусной детали. Длина опорной поверхности ножа должна быть на 15 - 20 мм больше длины конуса детали. У конусного шлифовального круга 2 участок с меньшим диаметром работает с большей нагрузкой и быстрее изнашивается, поэтому приходится чаще править шлифовальный и ведущий круги. Для уменьшения числа правок следует применять ведущие круги максимальной твердости или изготовлять их из серого чугуна с крупнозернистой структурой. Чугунные круги правят резцом из твердого сплава аналогично правке алмазным инструментом. [23]
Толщина опорного ножа принимается на 2 0 - 2 5 мм меньше малого диаметра конуса детали, но не должна превышать 14 мм. Длина опорной поверхности ножа берется на 15 - 20 мм больше длины конуса детали. [24]
Если длина шлифуемых поверхностей примерно одинакова, то ведущему кругу сообщается форма, соответствующая форме обрабатываемой детали ( фиг. Аналогично берется и форма опорной поверхности ножа. Длина опорной поверхности ножа должна быть на 5 - 10 мм больше длины шлифуемых поверхностей. [25]
Короткие детали разгружаются пазом, сделанным в ведущем круге. Когда ведущий круг подходит пазом к опорной поверхности ножа, деталь сама скатывается в паз и уносится кругом к разгрузочному лотку. [26]
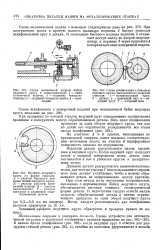
Короткие детали разгружаются пазом, сделанным в ведущем круге. Когда ведущий круг подходит пазом к опорной поверхности ножа, деталь сама скатывается в паз и уносится кругом к разгрузочному лотку. [28]
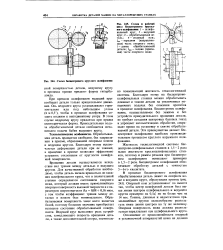
Опорный нож устанавливают по высоте так, чтобы центр шлифуемой детали был выше линии центров шлифовального и ведущего кругов примерно на 0 5fif, но не более чем на 14 мм. Тонкие, длинные и недостаточно прямолинейные прутки целесообразно располагать ниже линии центров на ту же величину. Опорная поверхность ножа должна располагаться параллельно оси шлифовального круга. [30]
Страницы: 1 2 3