Опорная поверхность - нож
Cтраница 3
Если длина шлифуемых поверхностей примерно одинакова, то ведущему кругу сообщается форма, соответствующая форме обрабатываемой детали ( фиг. Аналогично берется и форма опорной поверхности ножа. Длина опорной поверхности ножа должна быть на 5 - 10 мм больше длины шлифуемых поверхностей. [31]
При шлифовании длинных деталей их правильное положение и устойчивость на ноже обеспечивается поддерживающим люнетом ( фиг. При шлифовании ступенчатых деталей ведущий круг делают ступенчатым, если длина шлифуемых шеек примерно одинакова ( фиг. Аналогично выбирают форму опорной поверхности ножа ( фиг. [32]
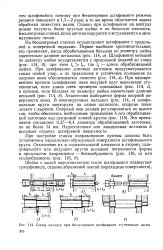 |
Схемы наладок при бесцентровом шлифовании ступенчатых валов 316. [33] |
На бесцентровых станках осуществляют шлифование с продольной и поперечной подачами. Шлифование меньшей по диаметру шейки осуществляется с продольной подачей до упора ( рис. 114, б); при этом 1г / 2, где / х-длина обрабатываемой шейки. Аналогично выбирается форма опорной поверхности ножа. В многокруговых наладках ( рис. 114, е) шлифовальные круги монтируют на одном шпинделе; опорные ножи делают с вырезом. Это превышение составляет 0 35 - 0 4 диаметра обрабатываемой заготовки, но не более 14 мм. Недостаточная или завышенная величина h вызывает огранку шлифуемой поверхности. [34]
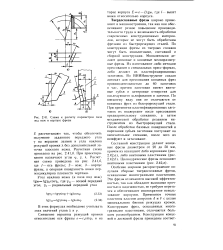 |
Схема к расчету параметров паза под нож в корпусе фрезы. [35] |
При проектировании назначают углы р, у, X. Расчетная схема приведена на рис. 2.41 6, где / - ось фрезы; 2 - нож; 3 - корпус фрезы, а опорная поверхность ножа перпендикулярна плоскости чертежа. [36]
В процессе шлифования обрабатываемая деталь лежит на опорном ноже и ведущем круге ( фиг. Опорный нож устанавливают так, чтобы центр детали был выше линии центров кругов примерно на 0 5d, но не более чем на 14 мм. Тонкие, длинные и недостаточно прямолинейные прутки целесообразно располагать ниже линии центров на ту же величину. Опорная поверхность ножа должна располагаться строго параллельно оси шлифовального круга. [37]
Бесцентровое шлифование обеспечивает обработку деталей по 1 - 2-му классам точности. Эффективно исправляется некруглость заготовки - исходная величина некруглости с 0 3 мм может быть уменьшена до 0 0025 мм. Опорный нож устанавливают по высоте Н так, чтобы центр детали был выше линии центров шлифовального / и ведущего 2 кругов примерно на 0 5d, но не более чем на 14 мм. Тонкие, длинные и недостаточно прямолинейные прутки целесообразно располагать ниже линии центров на ту же величину. Опорную поверхность ножа располагают строго параллельно оси шлифовального круга. Непрямолинейность опорной поверхности ножа не должна превышать 0 01 мм на 100 мм длины. [38]
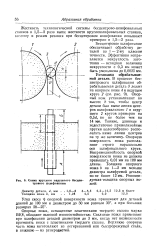 |
Схема круглого наружного бесцентрового шлифования. [39] |
Бесцентровое шлифование обеспечивает обработку деталей по 1 - 2-му классам точности. Эффективно исправляется некруглость заготовки - исходная величина некруглости с 0 3 мм может быть уменьшена до 0 0025 мм. Опорный нож устанавливают по высоте h так, чтобы центр детали был выше линии центров шлифовального ] и ведущего 2 кругов примерно на 0 5d, но не более чем на 14 мм. Тонкие, длинные и недостаточно прямолинейные прутки целесообразно располагать ниже линии центров на ту же величину. Опорную поверхность ножа располагают строго параллельно оси шлифовального круга. Непрямолииейиость опорной поверхности ножа не должна превышать 0 01 мм на 100 мм длины. [40]
Бесцентровое шлифование обеспечивает обработку деталей по 1 - 2-му классам точности. Эффективно исправляется некруглость заготовки - исходная величина некруглости с 0 3 мм может быть уменьшена до 0 0025 мм. Опорный нож устанавливают по высоте Н так, чтобы центр детали был выше линии центров шлифовального / и ведущего 2 кругов примерно на 0 5d, но не более чем на 14 мм. Тонкие, длинные и недостаточно прямолинейные прутки целесообразно располагать ниже линии центров на ту же величину. Опорную поверхность ножа располагают строго параллельно оси шлифовального круга. Непрямолинейность опорной поверхности ножа не должна превышать 0 01 мм на 100 мм длины. [41]
Бесцентровое шлифование обеспечивает обработку деталей по 1 - 2-му классам точности. Эффективно исправляется некруглость заготовки - исходная величина некруглости с 0 3 мм может быть уменьшена до 0 0025 мм. Опорный нож устанавливают по высоте h так, чтобы центр детали был выше линии центров шлифовального ] и ведущего 2 кругов примерно на 0 5d, но не более чем на 14 мм. Тонкие, длинные и недостаточно прямолинейные прутки целесообразно располагать ниже линии центров на ту же величину. Опорную поверхность ножа располагают строго параллельно оси шлифовального круга. Непрямолииейиость опорной поверхности ножа не должна превышать 0 01 мм на 100 мм длины. [42]
Его используют для обработки деталей типа тел вращения ( ступенчатых валов, поршневых пальцев, гильз, прутков, деталей подшипников качения и др.. Ведущий круг и шлифовальный ( рабочий) круг вращаются в одном направлении, но с разной окружной скоростью. Скорость шлифовального круга ( 30 - 50 м / с) в 75 - 80 раз превышает скорость ведущего круга. Поэтому окружная скорость заготовки близка к окружной скорости ведущего круга. В качестве ведущих кругов чаще используют мелкозернистые твердые круги на вулканитовой связке, реже - чугунные, стальные или алюминиевые круги. Опорная поверхность ножа, скошенная на угол 20 - 30 к линии центров, для уменьшения износа армируется твердым сплавом. На бесцент-рово-шлифовальных станках используют следующие основные способы обработки заготовок. [43]
Страницы: 1 2 3