Качественная поверхность
Cтраница 2
Для более высокой производительности и получения качественной поверхности опиливание следует производить в перекрестку, как показано на фиг. [16]
Все сказанное в отношении достижимой точности и качественной поверхности среза при вырубке ( пробивке) обеспечивается при условии работы на прессах с достаточной жесткостью станины и с надежным направлением ползуна, а также при работе на штампах с относительно острыми режущими кромками при достаточной их твердости после термической обработки. [17]
Отливки должны быть обрублены, очищены и иметь качественную поверхность. Не допускаются трещины, раковины, пористость и другие дефекты, снижающие проч-ностьотливок и качество поверхности. В отдельных случаях допускается исправление дефектов на неответственных местах детали. Исправление дефектов не должно ухудшать прочностные показатели и эксплуатационные качества деталей. Особо высокие требования предъявляются к качеству литых поверхностей вихревых камер и полостей водяной рубашки головок цилиндров, блоков. Необработанные поверхности отливок, соприкасающиеся с маслом, окрашиваются маслостойкой краской. [18]
Таким образом, применение подогрева эмалей позволяет получить качественную поверхность покрытия при однократном нанесении и одновременно сокращает расход применяемого растворителя. [19]
При вытяжке деталей с сравнительно небольшой высотой для получения качественной поверхности детали и уменьшения технологического припуска вместо перетяжных ребер применяют специальные закаленные пороги. [20]
Так как в практических условиях решающее значение имеет вопрос получения качественной поверхности среза, то при установлении величины зазора исходят из того, что качественная вырубка может производиться в некотором интервале зазоров как для толстых, так и для тонких материалов. [21]
В табл. 11 приведены размеры зазоров, в пределах которых получается качественная поверхность разделения. [22]
Для повышения геометрической точности отливок необходимо обеспечить их размерную точность, качественную поверхность, отсутствие пространственных отклонений и точность конфигурации. Повышение геометрической точности отливок является важнейшей народнохозяйственной задачей литейщиков, выполнение которой обеспечит не только уменьшение веса отливок, припусков на обработку и снижение себестоимости, но и повышение качества литья. [23]
В этой работе будет описана в общих чертах основная теоретическая операция построения качественных поверхностей ПЭ, которая затем будет использована для интерпретации органической реакционной способности. Таким образом, не будет некорректным высказывание, что эта монография представляет скорее начало нового подхода к органической химии, чем увязывание известных фактов и знакомых идей. Ключевые теоретические понятия, представленные в ней, будут, без сомнения, в дальнейшем доводиться и разрабатываться; поверхности ПЭ будут становиться более, подробными и точными по мере того, как будет увеличиваться объем информации относительно энергетических состояний молекул; будут разработаны эксперименты для решения вопросов, ответ на которые не может быть дан на уровне представленной здесь теории. Цель настоящей работы заключается в стимулировании интереса к термической и фотохимической реакционной способности, в ней также описываются методы, с помощью которых могут быть объединены механизмы газофазных реакций и механизмы реакций в растворах, синтез, спектроскопия и теория. Мы должны научиться изображать все важные поверхности ПЭ, которые показывают, как реагенты превращаются в продукты реакции. [24]
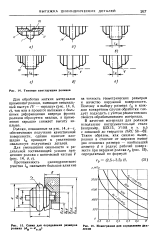 |
Типовые конструкции роликов.| Схема для определения размеров ролика ( ЛНЛ0. Н.| Номограмма для определения давления. [25] |
Ролики, показанные на рис. 14, в - е, обеспечивают получение качественной поверхности, однако наличие площадки / ц приводит к увеличению овальности получаемых деталей. [26]
В последнее время достигнуты определенные успехи в области без-отходной разрезки прутков на мерные заготовки с качественной поверхностью среза. Это обеспечивается в основном четырьмя способами: отрезкой с осевым сжатием, отрезкой с радиальным сжатием, отрезкой кручением, повышением скорости при отрезке. Разработана теория и предложены различные конструкции штампов ( например, штамп Стан-кина) и машин для качественной разрезки. [27]
К достоинствам метода Роквелла следует отнести высокую производительность, простоту обслуживания, точность измерения и сохранение качественной поверхности после испытания. [28]
Глубина шлифования не должна превышать 0 01 - 0 015 мм с последующим выхаживанием, что обеспечивает качественную поверхность сверла, чистота которой лежит в пределах 8 - 9 класса. [29]
Литейные свойства металлов и сплавов прямо и непосредственно влияют на получение качественных отливок заданной конфигурации, на эксплуатационные показатели и получение качественных поверхностей. К литейным свойствам относят: жидкотекучесть; усадку; склонность к поглощению газов и образованию газовых включений; склонность к появлению неметаллических включений; особенности первичной и вторичной кристаллизации и образования микро - и макроструктуры; трещиноустойчивость; образование литейных напряжений; склонность к ликвации. [30]
Страницы: 1 2 3 4