Качественная поверхность
Cтраница 3
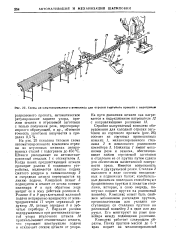 |
Схема автоматизированного комплекса для отрезки сортового проката с подогревом. [31] |
Ножницы / имеют механизмы реза и зажима, обеспечивающие зажим отрезаемой заготовки и отделение ее от прутка путем сдвига для обеспечения качественной поверхности среза. Имеется возможность одно - и двухручьевой резки. Стеллаж 2 выполнен в виде системы неподвижных и подвижных балок; колебательные движения последних способствуют продвижению прутков к захватам стеллажа, которые, в свою очередь, поштучно подают прутки на роликовый конвейер. Комплекс может быть снабжен механизмом раскладки прутков, предназначенным для укладки поступающих со стеллажа прутков на роликовый конвейер 3 в один или два ручья. Его монтируют иа раме конвейера между подающими роликами. [32]
Припуск на обработку в этом случае, очевидно, должен обеспечивать возможность не только исправления формы вала, но и получения достаточно качественной поверхности. Этот припуск будет равен a - J - р, где ( 3 - припуск, обусловленный искривлением детали при ее термообработке, а-слой, подлежащий снятию для обеспечения нужных размеров и чистоты обработки поверхности. [33]
В конце технологического цикла необходимо провести специальную прокатку с небольшим обжатием ( 1 - 2 %) для получения поверхностной прочности металла и качественной поверхности полосы. Такая обработка называется дрессировкой, ее осуществляют на специальном дрессировочном стане, состоящем из одной-двух клетей с разматы-вателем и моталкой. Окончательная обработка металла включает в себя правку полосы, резку на мерные длины, покрытие другим металлом и упаковку. [34]
Рабочая часть электрода должна иметь форму конуса или пирамиды с затуплением вершины радиусом 1 6 - 2 0 мм, что способствует получению качественной поверхности упрочненного слоя. [35]
С учетом приведенного выше можно сказать, что применение защитных покрытий при горячей обработке металлов становится одним из немногих эффективных способов, обеспечивающих получение качественной поверхности заготовок и деталей при минимальных отходах металла. [36]
Главная трудность плавки состоит в получении крупнозернистой структуры, что вследствие анизотропных свойств кристалла: обусловливает плохую обрабатываемость слитка давлением, а также дает недостаточно качественную поверхность при обработке резанием. В настоящее время ведутся исследования по усовершенствованию методов плавки и литья с целью устранения, этого недостатка. [37]
Способ крепления плит из полимерных материалов - дре-веснослоистых пластиков ( на основе фенол о-формальдегидных смол и березового шпона), текстолитов, стеклопластиков в узлах, которые должны иметь качественную поверхность ( например, направляющие), изображен на фиг. [38]
Наличие загрязнений на полосе недопустимо, так как они при последующем отжиге образуют на поверхности полосы трудноудаляемый осадок, который при последующей дрессировке вкатывается в микроуглубления поверхности полосы и препятствует получению качественной поверхности при лужении, цинковании и других способах покрытий. [39]
В последнее время получает широкое применение заливка в горизонтально расположенные формы, так как это дает возможность не засыпать формы крепежным материалом, производить заливку сразу нескольких форм, собранных в стопку, получать более чистую, качественную поверхность отливок. Кроме того, при горизонтальном способе заливки можно получать и относительно крупные по весу отливки. [40]
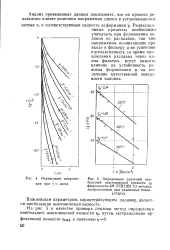 |
Релаксация напряже - [ IMAGE ] Определение значений наи. [41] |
Релаксационные процессы необходимо учитывать при формовании волокон из расплавов, так как напряжения, возникающие при входе в фильеру и не успевшие отрелаксировать за время прохождения расплава через канал фильеры, могут оказать влияние на устойчивость режима формования и на получение качественной поверхности волокна. [42]
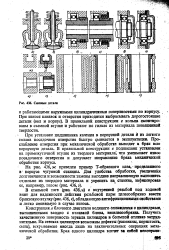 |
Сменные детали. [43] |
Конструкция л блочного двигателя водяного охлаждения с цилиндрами, выполненными заодно с отливкой блоха, нецелесообразна. Получить качественную поверхность зеркала цилиндров в большой отливке затруднительно. На стенках цилиндров возможны дефекты ( раковины, пористость, сыпь), вскрываемые иногда лишь на заключительных операциях механической обработки. [44]
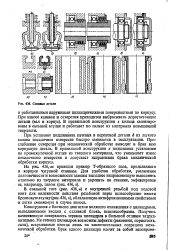 |
Сменные детали. [45] |
Страницы: 1 2 3 4