Соединяемая поверхность
Cтраница 2
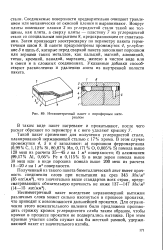 |
Несимметричный пакет с пирофорным материалом. [16] |
Соединяемые поверхности предварительно очищают травлением или механически от окисной пленки и выравнивают. Вокруг плиты помещают планки 3 из углеродистой стали такой же толщины, как плита, а сверху плиты - пластину 7 из углеродистой стали со специальным покрытием 8, предохраняющим от схватывания. В пакете предусмотрены промежуток 4, углубление 5 и щель 6, которые перед сваркой пакета заполняют порошком или зернами таких металлов, как кальций, магний, алюминий, титан, кремний, ванадий, марганец, железо в чистом виде или в смеси и в сложных соединениях. Указанные добавки способствуют раскислению и удалению азота из внутренней полости пакета. [17]
Соединяемые поверхности тщательно прочищаются и на них наносится тонкий равномерный слой замазки. До затвердевания соединяемые части не должны подвергаться сотрясениям. [18]
Если соединяемые поверхности шаброваны и плотно прилегают друг к другу, не следует использовать допол-нительное уплотнение в виде асбестовых или фторопластовых шнуров. [19]
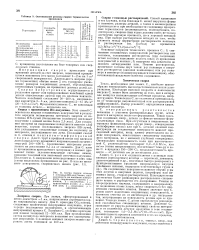
На соединяемые поверхности наносят обычно р-ры этих агентов в инертных ( ацетон, хлороформ) или активных ( напр. Благодаря этому достигается более равномерное распределение сшивающего агента и упрощается его дозирование. Резины из хлоропренового каучука, содержащего в макромолекуле подвижные атомы хлора, могут свариваться без применения сшивающих агентов. [21]
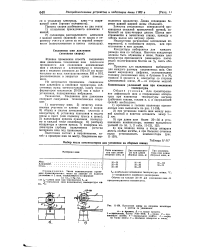 |
Выбор числа компенсаторов для установки на сборных шинах. [22] |
Зачистка соединяемых поверхностей производится стальной проволочной щеткой, собранной из трех-четырех дисков. Щетка пои-страивается к зачистному станку, приводу о гибким валом или патрону дрели. [23]
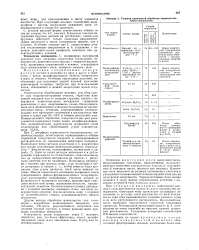 |
Условия химической обработки термопластов перед склеиванием. [24] |
Подготовка соединяемых поверхностей состоит в подгонке их друг к другу к обработке с целью модифицирования свойств поверхности и ( или) ее очистки. [25]
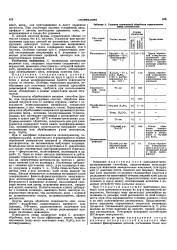 |
Условия химической обработки термопластов перед склеиванием. [26] |
Подготовка соединяемых поверхностей состоит в подгонке их друг к другу и обработке с целью модифицирования свойств поверхности и ( или) ее очистки. Особенно тщательная подгонка, необходимая для получения тонкой клеевой прослойки равномерной толщины, требуется при использовании клеев, обладающих в момент запрессовки малой текучестью. [27]
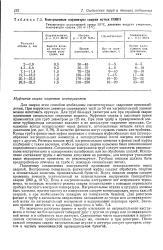 |
Контрольные параметры сварки встык ПЭВП. [28] |
Подготовку соединяемых поверхностей производят непосредственно перед сваркой. Внутреннюю поверхность фитинговой муфты следует обработать спиртом и основательно зачистить промокательной бумагой. Если в нагревательном инструменте нет встроенного термометра, то контроль теплового режима сварки осуществляют с помощью переносного прибора быстрого контроля температуры. Нагревательные втулки и штуцера должны быть чистыми, причем чистоту их поверхности следует контролировать перед каждой сваркой, а при необходимости зачищать их поверхность бумагой. Для разогрева фитинг и трубу в аксиальном направлении насаживают до упора или до маркировочной метки на нагревательный инструмент и выдерживают некоторое время. [29]
Шероховатость соединяемых поверхностей увеличивает прочность склейки, но в то же время увеличивает и толщину клеевого шва. Поэтому в изделиях из светлого дерева края швов, выходящие на фасад, цинубить не следует. [30]
Страницы: 1 2 3 4 5