Соединяемая поверхность
Cтраница 3
Конфигурация соединяемых поверхностей баллона и ножки может быть плоской, цилиндрической, конической и сферической. [31]
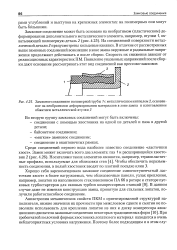 |
Замковое соединение полимерной трубы 1 с металлическим ниппелем 2, основанное на необратимом деформировании материалов в зоне замка и изготовленное обжатием металлической втулки 3. [32] |
На соединяемой поверхности металлической детали 3 предусмотрены кольцевые канавки. В отличие от рассмотренных выше замковых соединений возникшие в зоне замка окружные и радиальные напряжения продолжают действовать и после сборки. Скорость их снижения зависит от релаксационных характеристик ПМ. Появление указанных напряжений после сборки дают основание рассматривать этот вид соединений как прессово-замковое. [33]
Перед пайкой соединяемые поверхности тщательно очищают от окалины, ржавчины, масла и других загрязнений. Кроме различных способов механической очистки, иногда производят обезжиривание в органических растворителях. Затем следует сборка деталей с таким расчетом, чтобы зазоры между ними были в пределах от 0 05 до 0 2 мм. [34]
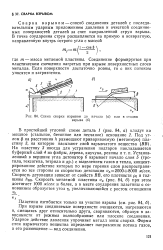 |
Схема сварки взрывом до начала ( а или в стадии. [35] |
При взрыве соединяемые поверхности очищаются, нагреваются и, смещаясь друг относительно друга, свариваются, образуя в зависимости от режима волнообразные или плоские соединения Ударное действие давления упрочняет металл зоны сварки Форма слоя взрывчатого вещества определяет направление потока газов а его размещение - вид соединения. [36]
Перед пайкой соединяемые поверхности тщательно очищают напильником, шабером или наждачной бумагой и покрывают флюсами для удаления окислов. При пайке твердыми припоями флюсом служит бура. [37]
Перед пайкой соединяемые поверхности необходимо тщательно очистить от загрязнений и окислов. Для этого применяют механическую обработку, обезжиривание в щелочах и травление в кислотах. Для защиты соединяемых поверхностей и удаления окислов, образующихся в процессе пайки, применяют порошковые или жидкие флюсы. При низкотемпературной пайке в качестве флюса применяют разбавленный раствор цинка в соляной кислоте. При высокотемпературной пайке применяют флюс, состоящий из 80 % буры и 20 % борной кислоты. После пайки остатки флюса удаляют промывкой в воде. [38]
Перед склеиванием соединяемые поверхности подвергаются механической и химической подготовке. [39]
Перед склеиванием соединяемые поверхности обрабатывают абразивной шкуркой, так как шероховатость увеличивает поверхность склеивания. [40]
Перед пайкой соединяемые поверхности тщательно очищают от окалины, ржавчины, масла и других загрязнений. Кроме различных способов механической очистки, иногда производят обезжиривание в органических растворителях. Затем следует сборка деталей с таким расчетом, чтобы зазоры между ними были в пределах от 0 05 до 0 2 мм. [41]
Перед пайкой соединяемые поверхности необходимо очистить от грязи и окислов, обезжирить и облудить ( при сварке припоем ПМФ-7 лужение не требуется) Лужение улучшает качество паяного соединения. При пайке припой должен заполнить все зазоры между проводниками. После пайки зачищают паяные места от наплывов припоя, острых углов. Следующие после пайки операции - пропитка в лаках или компаундах, отделка якоря, балансировка. Пропитка и балансировка изложены в гл. [42]
После металлизации соединяемые поверхности сближают друг с другом под давлением и при температуре, достаточными для образования прочного шва. [43]
Перед пайкой соединяемые поверхности очищают от грязи, масла и собирают с соответствующим зазором, который определяют для каждого случая в зависимости от метода нагрева и коэффициента расширения паяемых металлов. Инструментальные стали паяют в соляных ваннах, пламенной печи, нагревом ТВ Ч и газопламенными горелками. [44]
При сварке соединяемые поверхности нагреваются и затем совмещаются под давлением, которое прикладывается в течение заданного времени. Прочность сварного соединения определяется степенью прохождения процесса диффузионного проникновения молекул или отдельных участков молекул свариваемых материалов. При этом можно выделить два этапа: первый этап, проходящий практически мгновенно, состоит в реализации сил межмолекулярного взаимодействия по поверхности контакта; второй этап, протекающий во времени, заключается в диффузии молекул или их отдельных участков через поверхность контакта. [45]
Страницы: 1 2 3 4 5