Рабочая поверхность - седло
Cтраница 3
Микрорасходная характеристика обеспечивает наиболее точное регулирование микро - и малых расходов и по форме совпадает с линейной. Эта характеристика достигается путем тщательной обработки рабочей поверхности седла соответствующего профиля и притирки к нему затвора. Благодаря этому обеспечивается соприкосновение сопрягаемых поверхностей пары на большой длине и малая скорость протекания регулируемой среды через длинный кольцевой зазор при подъеме затвора. [31]
Рабочие поверхности шлифуют наждаком крупной зернистости. Для этого наждачный порошок насыпают на рабочую поверхность седла клапана, смазанную машинным маслом. [32]
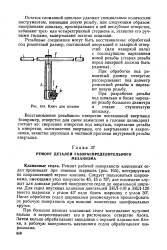 |
Ключ для шпилек. [33] |
Ремонт рабочей поверхности клапанных седел производят при помощи шарошек ( рис. 165), центрируемых по направляющей втулке клапана. Следует пользоваться шарошками, имеющими угол конусности 45, 15 и 75; две последние служат для доводки рабочей поверхности седла до нормальной ширины. После обработки седел шарошками рекомендуется прошлифовать их рабочую поверхность при помощи конических шлифовальных кругов. [34]
Для исправления клапанных седел при ремонте двигатели в случае их износа промышленность изготовляет специальные зенковки. Они выпускаются в виде набора, в который входят: I) зенковка черновая с углом 45, предназначенная для исправления рабочей поверхности седла; 2) зенковка чистовая с углом 45 для исправления рабочей поверхности седла; 3) зенковка с углом 15 для снятия фасок на наружной кромке седла; 4) зен-ьовка с утлом 75 для снятия фасок на внутренней кромке седла. [35]
Для исправления клапанных седел при ремонте двигатели в случае их износа промышленность изготовляет специальные зенковки. Они выпускаются в виде набора, в который входят: I) зенковка черновая с углом 45, предназначенная для исправления рабочей поверхности седла; 2) зенковка чистовая с углом 45 для исправления рабочей поверхности седла; 3) зенковка с углом 15 для снятия фасок на наружной кромке седла; 4) зен-ьовка с утлом 75 для снятия фасок на внутренней кромке седла. [36]
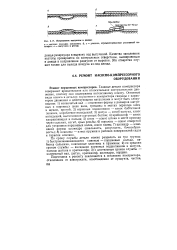 |
Исправление выпучины в днище. [37] |
Главные детали компрессора совершают вращательное или относительное поступательное движение, поэтому они подвержены интенсивному износу. Основные виды износа в деталях поршневого компрессора связаны с характером движения и действующими нагрузками и могут быть следующими: 1) коленчатый вал - изменение формы и размеров шатунных и коренных шеек вала, трещины в местах перехода шеек к щекам, прогиб; 2) коренные подшипники - износ баббитовой заливки, коробление вкладышей; 3) шатун - изгиб шатуна, износ вкладышей, вытягивание шатунных болтов; 4) крейцкопф - износ направляющих и пальца; 5) шток - износ штока в месте прохода через сальник, изгиб, срыв резьбы; 6) поршень - износ отверстий для установки поршневых колец, износ колец; 7) цилиндр - изменение формы цилиндра ( овальность, конусность, бочкообраз-ность); 8) клапаны - износ пружин и рабочих поверхностей седла и тарелки клапана. [38]
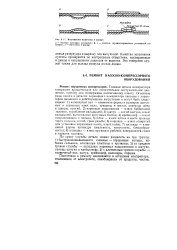 |
Исправление выпучины в днище. [39] |
Главные детали компрессора совершают вращательное или относительное поступательное движение, поэтому они подвержены интенсивному износу. Основные виды износа в деталях поршневого компрессора связаны с характером движения и действующими нагрузками и могут быть следующими: 1) коленчатый вал - изменение формы и размеров шатунных и коренных шеек вала, трещины в местах перехода шеек к щекам, прогиб; 2) коренные подшипники - износ баббитовой заливки, коробление вкладышей; 3) шатун - изгиб шатуна, износ вкладышей, вытягивание шатунных болтов; 4) крейцкопф - износ направляющих и пальца; 5) шток - износ штока в месте прохода через сальник, изгиб, срыв резьбы; 6) поршень - износ отверстий для установки поршневых колец, износ колец; 7) цилиндр - изменение формы цилиндра ( овальность, конусность, бочкообраз-ность); 8) клапаны - износ пружин и рабочих поверхностей седла и тарелки клапана. [40]
При наличии больших повреждений клапан или седло в зависимости от того, который из них поврежден, протачивается на токарнэм станке, а затем притирается последовательно крупным и мелким наждаком с маслом. Если повреждения ободков ничтожны, то их можно вывести притиркой без проточки. Наиболее часто причиной повреждения рабочих поверхностей седла и клапана является закрытие вентилей с большими усилиями при помощи ломиков или концов труб. Во избежание этого закрывать вентили с чрезмерными усилиями, тем более при помощи рычагов никогда не следует. Кроме повреждения рабочих поверхностей сед. [41]
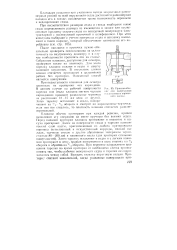 |
Приспособление для вынрессовки седла клапана поршневого насоса. [42] |
Клапаны обычно притирают при каждой ревизии, причем выполняют эту операцию на месте вручную без выемки седел. Перед началом притирки клапаны промывают в керосине и па-сухо протирают. При перемене направления вращения тарелки во время притирки ее необходимо слегка приподнимать так, чтобы рабочие поверхности седла п тарелки не соприкасались между собой. [43]
Клапаны притираются обычным способом. Для сообщения клапанам во время притирки вращательного движения на их головках имеются пазы под отвертку. Рекомендуется пользоваться при этом специальной дрелью для притирки клапанов. Рабочие поверхности седла и головки клапана после притирки должны представлять собой равномерную матовую фаску по всей окружности. [44]
Минимальная наработка на отказ этих клапанов составляла около 0 6 10е циклов, а максимальная превышала 5 10е циклов, при работе с большим содержанием песка в скважинах бакинского района. Срок службы несколько измененных клапанных узлов с пружинной нагрузкой в скважинах восточных нефтяных районов, не содержащих в жидкости механических примесей, достиг одного-двух лет. Приработка пар шарик - седло в этих узлах происходит очень равномерно без нарушения герметичности клапана, даже при выработке рабочих поверхностей седел и шариков на глубину 2 - Змм. Изношенные шарики имеют при этом отклонение от сферичности обычно не более 0 002 мм. [45]
Страницы: 1 2 3 4