Оплавленная поверхность
Cтраница 3
При сварке труб пузырьки воздуха под действием давления должны вытесняться ( не выдавливая полностью размягченный материал), при этом оплавленные поверхности плотно сжимаются. Увеличение давления сверх указанных в табл. 1.10 значений, как правило, ухудшает качество сварки и ведет к чрезмерному выдавливанию оплавленного материала. Продолжительность охлаждения сварного соединения определяется временем, необходимым для рекристаллизации полимера в зоне шва. [31]
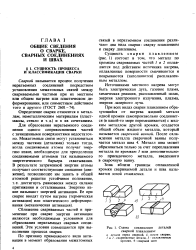 |
Схема соединения деталей сваркой плавлением. [32] |
Сущность сварки плавлением ( рис. 1) состоит в том, что металл по кромкам свариваемых частей 1 и 2 оплавляется под действием источника нагрева, оплавленные поверхности смачиваются и покрываются ( заполняются) расплавленным металлом. [33]
Помимо действия ферментов дрожжей и бактерий во время сушки, в силу применения значительной температуры, в начале сушки происходит растворение казеина в воде и образование после высыхания оплавленной поверхности на казеиновом зерне. Такой казеин имеет стекловидную поверхность. [34]
Сосуды диаметром 40 - 45 мм с рабочим объемом 25 - 30 см3 и 15 см3 выполнены из стекла, В сосудах первого типа используются шары диаметром 8 - 10 мм из молибденового стекла с шероховатой, шлифованной или гладкой оплавленной поверхностью в количестве 18 - 25 штук. [35]
При текущем ремонте автомата очищают его контакты от грязи, копоти и пленок окислов. Оплавленные поверхности контактов зачищают напильником, стараясь при этом снять с контакта минимальное количество меди и сохранить его первоначальную форму. Очищают от пыли, грязи и старой смазки детали механизма. [36]
При медленном движении элемента / ( зажатого в подвижные губки 4) в направлении к элементу 2 появляется контакт то в одной, то в другой точке, приводя к постепенному оплавлению всей поверхности. Глубже оплавленной поверхности металл нагрет до пластического состояния. [37]
В условиях минусовых температур возможно разрушение оловянных покрытий вследствие перехода компактной ( 3 модификации в порошкообразную а-модификацию. Покрытие с оплавленной поверхностью более устойчиво. В качестве декоративного распространено новое покрытие под названием кристаллит. Из сернокислого электролита осаждают олово слоем в 3 - 4 мк и оплавляют его при 270 Ч-350 С до появления фиолетовых цветов побежалости. При этом на поверхности покрытия образуются кристаллы, которые становятся видимыми только после дополнительного травления. Покрытие кристаллит не является износостойкими и не пригодно для деталей, подвергающихся трению или ударам. [38]
В условиях минусовых температур возможно разрушение оловянных покрытий вследствие перехода компактной р модификации в порошкообразную а-модификацию. Покрытие с оплавленной поверхностью более устойчиво. В качестве декоративного распространено новое покрытие под названием кристаллит. Из сернокислого электролита осаждают олово слоем в 3 - 4 мк. [39]

Наблюдаются мик ротрещины и оплавленная поверхность с большим количеством мелких пор. [41]
Сегрегация легкоплавких соединений способствует оплавлению границ и понижению их прочности по сравнению с телом зерна. Разрушение происходит с образованием блестящей оплавленной поверхности. Такие явления наблюдаются, например, в сталях. [42]
Более высокая температура нагревательных элемен - JQB при сварке деталей из ПЭНП по сравнению со сваркой деталей из других материалов объясняется тем, что ПЭНП в расплавленном состоянии имеет низкую вязкость, и на рабочих поверхностях инструмента остается тонкий слой налипшего материала. Поэтому фактическая температура сопрягаемых между собой оплавленных поверхностей деталей составляет 220 - 240 С. [43]
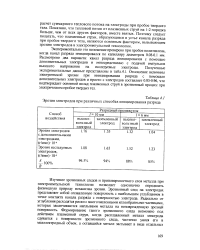 |
Эрозия электродов при различных способах инициирования разряда. [44] |
Изучение эрозионных следов и приповерхностного слоя металла при электроимпульсной технологии позволяет однозначно определить физическую природу механизма эрозии. Эрозионный след на электродах представляет собой оплавленную поверхность с наибольшим углублением в точке контакта канала разряда с поверхностью электрода. Радиально от углубления расходятся риски с многочисленными иглообразными частицами, которые заканчиваются наплывами металла на неповрежденную эрозией повфхность. [45]
Страницы: 1 2 3 4 5