Коническая поверхность - вал
Cтраница 2
Приложив некоторое осевое усилие для плотного прилегания конических поверхностей вала и втулки, поворачивают их относительно друг друга на небольшой угол. Если образующая конуса вала прямолинейна и угол конуса выполнен правильно, то графит карандаша равномерно распределится по всей длине конуса, в противном случае образуются только отдельные пятна. [16]
Перед сборкой конусного соединения необходимо проверить плотность прилегания конических поверхностей вала и втулки по краске или на качку. Запрессовка производится при помощи прессов или струбцин либо специальных ударных приспособлений, в которых сила удара определяется весом бойка и высотой его падения. [17]
Перед сборкой конусного соединения необходимо проверить плотность прилегания конических поверхностей вала и втулки по краске или на качку. Запрессовку производят прессами, с помощью струбцин или специальных ударных приспособлений, сила удара которых определяется весом бойка и высотой его падения. [18]
Осевое положение насадной детали на валу колеблется из-за производственных отклонений диаметральных размеров конических поверхностей вала и отверстия ступицы. При затяжке ступица перемещается вдоль вала на величину до нескольких миллиметров. При повторных затяжках положение детали меняется в результате происходящего в эксплуатации смятия посадочных поверхностей. [19]
Скорость развертки настривают по дну цилиндрической расточки внутри вала при вводе УЗК с конической поверхности вала. [20]
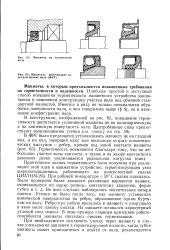 |
Манжета на коническом валу.| Манжеты, работающие на острой кромке вала ( ФРГ. [21] |
В конструкции, изображенной на рис. 62, повышение герметичности достигается установкой манжеты не на цилиндрическую, а на коническую поверхность вала. Центробежные силы препятствуют возникновению утечки ( см. сноску на стр. [22]
Люфт шпонок в канавках валов не допускается, т.е. охватывающая деталь не должна сидеть на шпонке, ее необходимо центрировать по цилиндрической или конической поверхности вала. При этом между верхней плоскостью шпонки и впадиной паза охватывающей детали должен быть достаточный зазор. При сборке шпонок небольших размеров применяют молотки или оправки из цветного металла. [23]
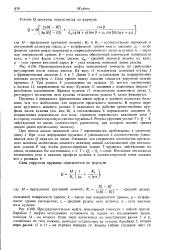
Dx - соответственно наружный и внутренний диаметры диска; ц - коэффициент трения между дисками; щ - коэффициент трения между шариками и соприкасающимися с ними деталями; k - число пар поверхностей трения; р - угол наклона образующей конической поверхности вала; а - угол фасок ступиц дисков; dcp - средний диаметр резьбы на валу; р - угол трения винтовой пары; / - угол подъема винтовой линии резьбы. [25]
Вдоль образующей конуса вала проводят карандашом прямую линию и осторожно вводят вал внутрь конусного калибра-втулки. Приложив некоторое осевое усилие для плотного прилегания конических поверхностей вала и втулки, поворачивают их относительно друг друга на небольшой угол. Если образующая конуса вала прямолинейна и угол конуса выполнен правильно, то графит карандаша равномерно распределится по всей длине конуса; в противном случае образуются только отдельные пятна. [26]
При настройке и контроле акустическая ось искателя пересекает ось вала. При контроле искатель устанавливают на расстоянии Dx 110 мм от линии пересечения цилиндрической поверхности вала диаметром 90 мм с конической поверхностью вала так, чтобы ультразвуковые лучи были направлены в сторону конического перехода. [27]
Так, дефектоскопия одного из поломанных валов выявила, что местом разрушения является коническая часть вала под муфтой электродвигателя вблизи конца шпоночного паза со стороны насоса. На конической поверхности вала и на дне шпоночного паза обнаружены явные следы фрет-тинга или фреттинг-коррозии с зародившимися от них микротрещинами. Вблизи места зарождения трещины обнаружен металлургический дефект в виде заката. [28]
Для проверки угла конусности вала применяют конусные калибры-втулки ( полные и неполные), а для проверки угла конусных втулок - конусные калибры-пробки. Для проверки угла конусности вала вдоль образующей конуса наносят карандашом прямую линию и осторожно вводят вал внутрь конусного калибра-втулки. Приложив некоторое осевое усилие для плотного прилегания конических поверхностей вала и втулки, поворачивают их относительно друг друга на небольшой угол. Если образующая конуса вала прямолинейна и угол конуса выполнен правильно, то / трафит карандаша равномерно распределится по всей длине конуса, в противном случае образуются только отдельные пятна. [29]
Для проверки угла конусности вала применяются конусные калибры-втулки полные и неполные, а для проверки угла конусных втулок - конусные калибры-пробки. Для проверки угла конусности вала вдоль образующей конуса наносят карандашом прямую линию и осторожно вводят вал внутрь конусного калибра-втулки. Приложив некоторое осевое усилие для плотного соприкосновения конических поверхностей вала и втулки, поворачивают их относительно друг друга на небольшой угол. Если образующая конуса вала прямолинейна и угол конуса выполнен правильно, то графит карандаша равномерно распределится по всей длине конуса, в противном случае образуются только отдельные пятна. [30]
Страницы: 1 2 3