Наружная поверхность - вращение
Cтраница 2
При базировании заготовки по наружной поверхности вращения с установкой в патроне или цанге может возникнуть погрешность установки от смещения оси заготовки в радиальном направлении относительно оси вращения и от смещения заготовки вдоль оси. Однако и в этом случае погрешность установки не повлияет непосредственно на допуск по выдерживаемым диаметральным размерам, так как и обработка, и измерение обрабатываемой поверхности производится относительно оси вращения. Вместе с тем погрешность установки должна быть учтена при расчете припуска на обработку, так как в противном случае он окажется недостаточным в направлении, диаметрально противоположном смещению. [16]
Следует избегать гребней на наружных поверхностях вращения ( фиг. [17]
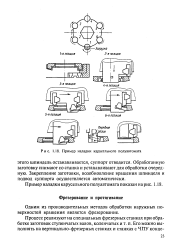 |
Пример наладки карусельного полуавтомата. [18] |
Одним из производительных методов обработки наружных поверхностей вращения является фрезерование. [19]
Наибольший удельный вес прл обработке наружных поверхностей вращения занимает обработка на станках токарно-ре-вольверной группы, которые составляют 25 - 50 % от общего станочного парка машиностроительного завода. [20]
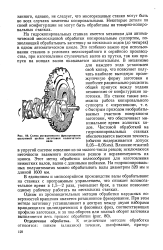 |
Схема ротационного фрезерования. [21] |
Одним из производительных методов обработки наружных поверхностей вращения является ротационное фрезерование. [22]
Круглошлифовальные станки предназначаются для обработки наружных поверхностей вращения: цилиндрических, конических и фасонных. [23]
Наибольший удельный вес при обработке наружных поверхностей вращения занимает обработка на станках токарно-револь-верной группы, которые составляют 25 - 50 % от общего станочного парка машиностроительного завода. [24]
Эти детали образуются в основном наружной поверхностью вращения - цилиндрической, иногда конической - и несколькими торцовыми поверхностями. [25]
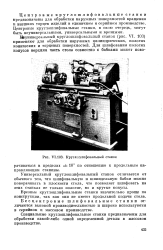 |
Круглкялифовальный станок. [26] |
Центровые кругло шлифовальные станки предназначены для обработки наружных поверхностей вращения и внешних торцев изделий в единичном и серийном производстве. Центровые круглошлифовальные станки, в свою очередь, могут быть неуниверсальными, универсальными и врезными. [27]
На рис. 389 изображена схема суперфинишной обработки наружной поверхности вращения. Процесс резания протекает здесь при сочетании вращательного и поступательного движения обрабатываемой детали и короткого возвратно-поступательного движения брусков. По этой схеме работают многочисленные станки, выпускаемые промышленностью. [28]
Обрабатываемая поверхность имеет фасонный профиль и является наружной поверхностью вращения, охватывающей деталь на половине окружности. Эта поверхность обработана по 4-му классу чистоты. [29]
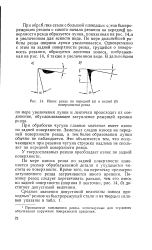 |
Износ резца по передней ( а и задней ( б поверхностям резца. [30] |
Страницы: 1 2 3 4