Наружная поверхность - вращение
Cтраница 3
Проходными называются резцы, используемые для чернового обтачивания наружных поверхностей вращения. [31]
Прилегающий цилиндр - цилиндр или минимального диаметра, описанный вокруг реальной наружной поверхности вращения ( рис. 7.2, в), или максимального диаметра, вписанный в реальную внутреннюю поверхность вращения. [32]
Прилегающая окружность - окружность минимального диаметра, описанная вокруг реального профиля наружной поверхности вращения, или окружность максимального диаметра, вписанная в реальный профиль внутренней поверхности вращения. [33]
С помощью ультразвуковых колебаний обрабатывают отверстия всевозможных форм, канавки, пазы, наружные поверхности вращения, плоскости и объемные фасонные поверхности в твердых и хрупких материалах ( твердых сплавах, стекле, керамике, драгоценных камнях, закаленной стали), как проводящих, так и непроводящих электрический ток. Диапазон возможного формообразования с помощью ультразвуковых колебаний очень широкий. [34]
При машинной притирке притиром является часть притирочного станка, например, на станке для притирки наружных поверхностей вращения притирами будут два чугунных диска. [35]
Протягивание применяют для обработки отверстий и пазов любого сечения, плоских и криволинейных поверхностей и наружных поверхностей вращения. [36]
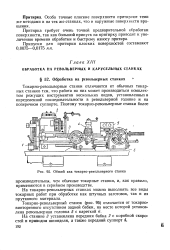 |
Общий вид токарно-револьверного станка. [37] |
Особо точные плоские поверхности притирают теми же методами и на тех же станках, что и наружные поверхности вращения. [38]
На рис. XII.1 показана группа деталей ( группа 7 по классификатору), у которых обрабатываются наружные поверхности вращения и системы отверстий с параллельными ( смещенными) осями; точность межосевых расстояний до 0 02 мм. Характерная особенность деталей группы состоит в том, что все они могут быть закреплены в универсальном приспособлении с трехкулачковым патроном и обработаны с использованием четырехпозиционного резцедержателя. [39]
Протягиванием обрабатывают сквозные отверстия, пазы любого сечения, плоские и криволинейные поверхности, а также наружные поверхности вращения. Протягивание отверстий производят после сверления, а пазов и наружных поверхностей - по необработанной поверхности. Протягиванием обеспечивается 2а - За класс точности и шероховатость поверхности Ra 6 3 - г - 0 63 мкм. [40]
Заготовки для валов обычно имеют центровые гнезда, служащие технологическими базами для последующего обтачивания и шлифования наружных поверхностей вращения. Перед центрованием обрабатывают торцы заготовки. [41]
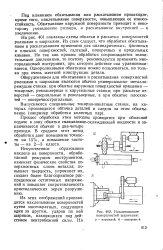 |
Наклепывание поверхностей шариками. [42] |
Оборудованием для обкатывания и раскатывания поверхностей роликами и шариками являются обычно универсальные металлорежущие станки: при обкатке наружных поверхностей вращения - токарные, револьверные и карусельные станки; при раскатке отверстий - сверлильные и револьверные, а при обкатке плоскостей - поперечнострогальные. [43]
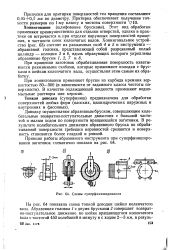 |
Схемы суперфиниширования. [44] |
Этот вид обработки применяют преимущественно для отделки отверстий, однако в практике он встречается и лри отделке наружных поверхностей вращения, в частности шеек коленчатых валов. [45]
Страницы: 1 2 3 4