Срыв - резьба
Cтраница 2
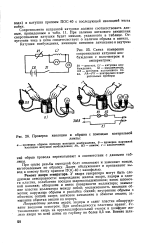 |
Схема измерения сопротивления катушки возбуждения с вольтметром и амперметром.| Проверка изоляции и обрыва с помощью контрольной. [16] |
При срыве резьбы выводной болт отпаивают и заменяют новым, изготовленным по образцу. Далее обслуживают и припаивают вывод к новому болту припоем ПОС-40 с канифолью. [17]
При срыве резьбы, соединяющей переводник с корпусом турбобура или секции между собой, спускают резьбовой калибр или новый переводник. Последний используют в том случае, когда уверены, что резьба корпуса турбобура не нарушена и доступ к ней не закрыт. [18]
При срыве резьбы, соединяющей переводник с корпусом турбобура или секции между собой, спускают резьбовой калибр или новый переводник. Последний используют в том случае, когда уверены, что резьба корпуса турбобура - не нарушена и доступ к ней не закрыт. Если позволяет диаметр скважины, то для извлечения турбобура спускают трубную ловушку, представляющую собой отрезок обсадной трубы с вмятинами, или ловитель турбобура конструкции Алянчикова для захвата турбобура под ниппель. [19]
При срыве резьбы в отверстиях неподвижных контактов под винты крепления токоподводящих проводов отверстия с поврежденной резьбой заваривают медью с последующим сверлением и нарезанием резьбы. [20]
Износ и срыв резьбы в крепежных отверстиях довольно часто встречаются в чугунных корпусах и особенно часто в корпусах из алюминиевых сплавов. Износ обычно происходит при многократных сборках и разборках резьбовых соединений, срыв резьбы - при чрезмерно больших моментах затяжки. [21]
Износ и срыв резьбы в крепежных отверстиях происходит при многократных сборках и разборках резьбовых соединений или чрезмерно больших моментах затяжки. В стальных корпусах гнезда с изношенной резьбой заваривают электродуговон сваркой, просверливают отверстие и нарезают резьбу того же диаметра. В чугунных или алюминиевых корпусах / ( рис. 20 - 11, а) нарезают резьбу большого диаметра и устанавливают футорку 3 с наружной и внутренней резьбой и стопорят ее штифтом 2 или клеем. [22]
Наклон и срыв резьбы получаются главным образом от бесконтрольной затяжки резьбового соединения. Часто встречающимся дефектом является также односторонний срез резьбы, возникающий при сборке соединений с несовпадающими или перекошенными отверстиями под болт или шпильку. Очень важно строго контролировать, чтобы угол перекоса винта или болта при вводе его в отверстие, как уже отмечалось, не превышал определенной величины. Особенно большое значение имеет это условие в случае принудительной подачи резьбовых деталей в механизированных установках для свинчивания. [23]
Трещины, срыв резьбы и следы интенсивного граненого прилегания с шагом более 15 мм на закрепительных втулках не допускаются. Втулки - с общей площадью коррозионных повреждений более 30 % должны браковаться. [24]
Износ или срыв резьбы в других резьбовых отверстиях ремонтируется аналогичным образом-постановкой ввертышей. Сверловка отверстий под резьбу и нарезание резьбы производятся применительно к размерам ввертышей. [25]
Износ или срыв резьбы более двух ниток устраняется наваркой и последующей обработкой. [26]
Износ или срыв резьбы под болты крепления крышек в корпусах устраняют путем рассверливания отверстий и нарезания в них резьбы ремонтного размера. [27]
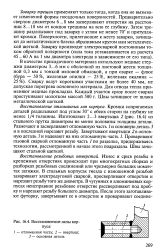 |
Восстановление лапы корпуса. [28] |
Износ и срыв резьбы в крепежных отверстиях происходит при многократных сборках и разборках резьбовых соединений или чрезмерно больших моментах затяжки. В стальных корпусах гнезда с изношенной резьбой заваривают электродуговой сваркой, просверливают отверстия и нарезают резьбу того же диаметра. В чугунных и алюминиевых корпусах неисправное резьбовое отверстие рассверливают под пробку и нарезают резьбу большего диаметра. [29]
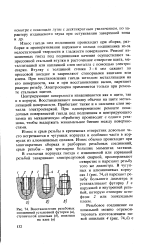 |
Восстановление резьбовых. [30] |
Страницы: 1 2 3 4