Поверхность - наплавка
Cтраница 2
Деталь укладывают так, чтобы поверхность наплавки была горизонтальна. Если деталь термически обработана, то во избежание отпуска и деформации ее помещают в ванну с водой, оставляя на поверхности только место наплавки. [16]
Деталь укладывают так, чтобы поверхность наплавки была горизонтальна. Если деталь термически обработана, то во избежание отпуска и деформации ее помещают в ванну с водой, оставляя на поверхности только место наплавки. [17]
Поэтому графит вначале выжигают с поверхности наплавки окислительным пламенем горелки. Затем наплавляемую поверхность тщательно зачищают металлической щеткой. При наплавке чугуна латунью возможно также его отбеливание. Наплавку чугуна латунью с применением порошковых флюсов применяют в ограниченных случаях. При газофлюсовой наплавке чугуна и стали деталь нагревают горелкой до температуры около 700 С. Нагрев до 500 С производится без подачи флюса в пламя горелки, а затем только с флюсом. [18]
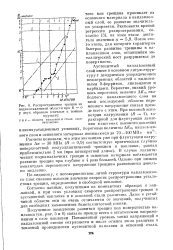 |
Распространение трещин из. [19] |
Полученное замедление развития трещин под поверхностью наплавки ( см. рис. 5 и 6) связано прежде всего с остаточными напряжениями в слое наплавки Повышенный уровень таких напряжений в, наплавленной стенке сохраняется и после отжига из-за различия в тепловой проводимости аустенитной наплавки и основной стали. [20]
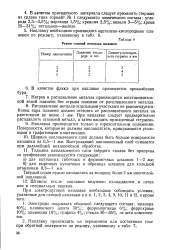 |
Режим газовой наплавки штампов. [21] |
Ширина наплавляемого слоя должна быть больше поверхности наплавки на 0 5 - 1 мм. Выступающий наплавленный слой снимается при дальнейшей механической обработке. [22]
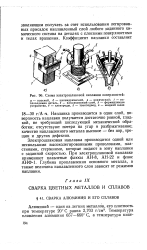 |
Схема электрошлаковой наплавки поверхностей. [23] |
Наплавка производится в один слой, поверхность наплавки получается достаточно ровной, гладкой, не требующей последующей механической обработки; отсутствуют потери на угар и разбрызгивание; качество наплавленного металла высокое - без пор, трещин и других дефектов. [24]
Дефекты могут быть внешними, выходящими на поверхность наплавок, и. Внешние дефекты обнаружить сравнительно легко путем осмотра наплавок, с помощью магнитной дефектоскопии и пр. Обнаружение внутренних дефектов представляет сложную и не всегда надежно разрешимую задачу. [25]
Образующаяся при сборке составной пластины ступенчатость между смежными брусками со стороны поверхности наплавки не должна превышать 0 2 мм. [26]
Предварительный нагрев места наплавки ведут с наклоном горелки под углом 30 - 60 при расстоянии горелки от поверхности наплавки 15 - 20 мм. Затем пламя подводят ближе, на расстояние 3 - 5 мм, вводят в пламя конец присадочного стержня и доводят наплавляемую поверхность до состояния запотевания. К этому времени на конце стержня образуется расплавленная капля сплава, которая, отделившись от конца стержня, растекается по поверхности основного металла. [27]
Для улучшения защиты расплавленного металла газом при наплавке цилиндрических поверхностей торец сопла должен иметь форму, приближающуюся к очертанию поверхности наплавки. [28]
Для получения экономичной наплавки твердого сплава нужно стремиться к наименьшему расплавлению основного металла на минимальную глубину; в то же время основной металл должен быть расплавлен по всей поверхности наплавки, иначе неизбежны непровары, которые могут вызвать растрескивание и отслаивание твердого слоя при работе наплавленной детали. [29]
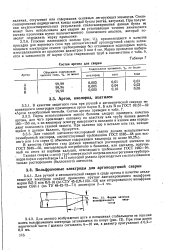 |
Состав аргона для сварки. [30] |
Страницы: 1 2 3 4