Поверхность - наплавка
Cтраница 4
Автоматическая вибродуговая наплавка основана на использовании тепла кратковременной электрической дуги, возникающей в момент разрыва цепи между вибрирующим электродом и наплавляемой поверхностью. Отличительной особенностью этого вида наплавки является возможность получения наплавленного слоя малой толщины 0 3 - 2 5 мм, охлаждение поверхности наплавки в результате прерывистого характера процесса, что позволяет значительно уменьшить нагрев детали, снизить в ней остаточные напряжения и предотвратить ее деформирование. [46]
УОНИ-13 / 45, УОНИ-13 / 55, У-340 / 105 и др. Наплавка ведется на минимальных режимах тока с малым про-плавлением и нагревом основного металла. Каждый наплавленный слой подвергается тщательной зачистке от шлаков. Поверхность наплавки должна быть ровной и гладкой; особенно плавным должен быть переход по границам наплавки от наплавленного к основному металлу. В ряде случаев рекомендуется место перехода обрабатывать механически с помощью переносного наждачного круга. [47]
Техника наплавки латуни на сталь и чугун в основном одинакова. При наплавке чугуна необходимо учитывать, что при нагреве его до температуры 900 - 950 С на его поверхности происходит выгорание графита, продукты сгорания которого затрудняют смачивание. Поэтому графит вначале выжигают с поверхности наплавки. Выжигание производят окислительным пламенем горелки. Затем наплавляемая поверхность тщательно зачищается металлической щеткой. При наплавке лгуна латунью возможно также его отбеливание. [48]
Техника наплавки латуни на сталь и чугун в основном одинакова. При наплавке чугуна необходимо учитывать, что при нагреве его до температуры 900 - 950 С на его поверхности происходит выгорание графита, продукты сгорания которого затрудняют смачивание. Поэтому графит вначале выжигают с поверхности наплавки. Выжигание производят окислительным пламенем горелки. Затем наплавляемая поверхность тщательно зачищается металлической щеткой. [49]
При наплавке проволокой Нп-80 ( с содержанием углерода 0 75 - 0 85 %) валик в охлаждающей жидкости закаляется до высокой твердости и частично отпускается, образуя этим неоднородную структуру от мартенсита закалки до троостосорбита отпуска с твердостью 26 - 55 HRG. При наплавке низкоуглеродистой проволокой Св-08 получают твердость поверхности наплавки 14 - 19 НКСЭ. Основным показателем прочности наплавленной детали является сопротивление усталости, которое в основном зависит от трех параметров: количества охлаждающей жидкости, подаваемой в зоку наплавки, шага и скорости наплавки. [50]
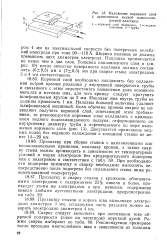 |
Наложение корневого слоя. [51] |
Ширина валиков не должна превышать двух диаметров электрода. Наплавка производится не менее чем в два слоя. Толщина наплавленного слоя в ( см. рис. 10) после зачистки поверхности наплавки должна составлять ( 6 0 5) мм и ( 7 0 5) мм при сварке стыка электродами 3 и 4 мм соответственно. [52]
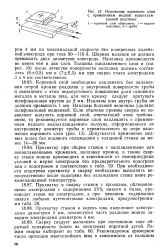 |
Наложение корневого слоя. [53] |
Ширина валиков не должна превышать двух диаметров электрода. Наплавка производится не менее чем в два слоя. Толщина наплавленного слоя в ( см. рис. 10) после зачистки поверхности наплавки должна составлять ( 6 0 5) мм и ( 7 0 5) мм при сварке стыка электродами 3 и 4 мм соответственно. [54]
Сварку начинают с кольцевого валика, соединяющего нижний стержень с внутренней поверхностью формочки. Затем дугу переводят под разделку верхнего стержня, совершая электродом полукольцевые движения. Сварку ведут попеременно с одной и другой стороны стыка, поддерживая в жидком состоянии поверхность наплавки. [55]
Валики первого слоя накладываются последовательно на усо-вике-сердечнике-усовике, второго слоя-в направлении, противоположном первому. Примыкающий валик или второй слой накладывается при их температуре не свыше 50 С. Длина наплавляемого валика 90 - 100 мм, ширина при температуре воздуха от 0 до - 10 С - 12 - 15 мм, при температуре ниже - 10 С - 15 - 20 мм; высота валика 3 - 4 мм. Перед наложением очередного валика поверхность наплавки зачищается от шлака, брызг и окислов металлической щеткой; вслед за обрывом дуги каждый валик проковывается в горячем состоянии. [56]
Для получения более высокой прочности процесс необходимо вести с наложением отжигающих валиков на уже наплавленные слои. Сварку производят без демонтажа деталей с установкой в разделку стальных шпилек в шахматном порядке. Затем шпильки обваривают и заплавля-ют разделку стальными электродами. После заполнения разделки заваренный участок можно усилить приваркой стальных прутков в направлении действующих нагрузок. По поверхности наплавки укладывают слой отжигающих валиков. [57]
Сила сварочного тока зависит от диаметра электрода и принимается: для электродов d4 MM i130 - 150 а и для d 5 MM i 150 - 180 а. Перед наплавкой деталь следует устанавливать так, чтобы наплавляемый участок находился в горизонтальном положении. Количество расплавленного основного металла должно быть как можно меньше. После наплавки каждого слоя следует тщательно очистить поверхность наплавки от брызг и шлака. Электрод в процессе наплавки должен держаться под углом 10 - 15 к вертикали в сторону его перемещения. Скорость его перемещения зависит от скорости расплавления. Общая высота наплавленного слоя должна составлять 6 - 9 мм. [58]
Наплавка бывает как однослойная, так и многослойная. При наложении последующих слоев оплавляется предыдущий слой на глубину около 30 % его толщины. Флюс вводят в наплавочную ванну вручную. Поверхность металла перед нанесением флюса нагревают до температуры 900 - 950 С. После нанесения флюса наплавляют первый слой толщиной 0 3 - 0 5 мм. Техника наплавки латуни на сталь и чугун в основном одинакова. При наплавке чугуна необходимо учитывать, что при нагреве его до температуры 900 - 950 С на его поверхности происходит выгорание графита, продукты сгорания которого затрудняют смачивание. Поэтому графит вначале выжигают с поверхности наплавки окислительным пламенем горелки. Затем наплавляемая поверхность тщательно зачищается металлической щеткой. При наплавке чугуна латунью возможно также его отбеливание. Наплавку чугуна латунью с применением порошковых флюсов применяют в ограниченных случаях. При газофлюсовой наплавке чугуна и стали деталь нагревают горелкой до температуры около 700 С, до 500 С нагревают без подачи флюса в пламя горелки, далее только е флюсом. [59]
На практике чаще применяют правый способ. Сопло горелки держат под углом 30 - 60 к поверхности детали на расстоянии 15 - 20 мм от нее. Тогда пламя подводят ближе к поверхности так, чтобы ядро пламени находилось на расстоянии 2 - 5 мм от нее. К этому времени на конце прутка образуется капля расплавленного металла, которая стекая покрывает запотевшую поверхность. Пламенем горелки делают еще круг, чтобы устранить отдельные крупинки и пузырьки. После этого пламя горелки перемещают вперед для образования следующей ванночки. Необходимо, чтобы ее край захватывал незначительную-часть предыдущей ванночки. При этом конец прутка окунают во флюс и снова вводят в пламя горелки, как можно ближе к ванночке. После окончания наплавки внимательно осматривают поверхность наплавки. При обнаружении раковин подносят пламя и, медленно вращая горелку, подогревают это место. После того, как слой сплава вокруг расплавится, конец прутка с флюсом быстро вводят в пламя и начинают им помешивать расплавленный металл ванночки. [60]
Страницы: 1 2 3 4