Поверхность - контролируемая деталь
Cтраница 2
Контакт преобразователя с поверхностью контролируемой детали обеспечивают через контактную среду легким нажатием руки. [16]
При приложении пьезопластины к поверхности контролируемой детали в материале ее возбуждаются упругие волны. В зависимости от режима работы генератора переменного электрического напряжения их можно излучать непрерывно или в виде импульсов. Для ввода упругих колебаний в контролируемую деталь, приема отраженных импульсов от дефектов и предохранения пьезопластин от механических повреждений их помещают в специальное устройство - искательные головки. [17]
В зависимости от типа поверхности контролируемой детали применяют различные порошки: черный магнитный - для деталей со светлой поверхностью; магнито-люминесцентный Люмаг-пор - 1 ( водную суспензию или магнито-люминесцентную пасту МЛП-1) - для деталей с темной поверхностью. При отсутствии участка магнито-люминесцентного контроля детали с темной поверхностью предварительно покрывают белой нитроэмалью Экстра слоем толщиной 10 мкм. [18]
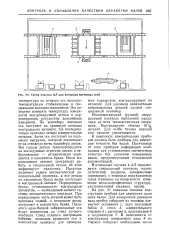 |
Схема участка АЛ для контроля вагонных осей. [19] |
Это позволяет измерять температуру поверхности контролируемой детали и корректировать результаты дальнейших измерений. По конвейеру вагонная ось поступает на приемную позицию контрольного автомата, где последовательно проходит четыре измерительные позиции. Затем ось поступает на подъемник выгрузки, который перемещает ее на отводную ветвь конвейера линии. Все годные детали транспортируются на последующие агрегаты линии, а забракованные - автоматически передаются в накопитель брака. После его наполнения автомат прекращает работу, и специальный сигнал об этом информирует наладчика. Наладчик включает режим автоматической дополнительной проверки, и все детали из накопителя брака вновь поступают в контрольный автомат. [20]
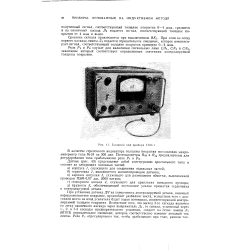 |
Внешний вид прибора ТПО-1. [21] |
При установке датчика ДЧ на поверхность контролируемой детали, имеющей неферромагнитное покрытие, произойдет разбаланс моста, вследствие чего с диагонали моста на вход усилителя будет подан потенциал, соответствующий контролируемой толщине покрытия. Вследствие того, что выход 3-го каскада включен на сетку оконечного каскада через выпрямитель Дь то сигнал, усиленный через 1 -, 2 - и 3 - й каскады предварительного усиления, создаст на сетке лампы Лз ( 6П1П) отрицательное смещение, которое соответственно изменит анодный ток лампы. [22]
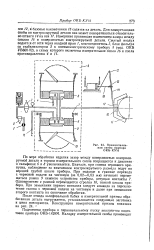 |
Принципиальная схема прибора ОКБ-КУ16. [23] |
По мере обработки изделия зазор между поверхностью контролируемой детали и торцом измерительного сопла сокращается и давление в сильфонах 6 и 8 увеличивается. Вначале, при снятии чернового припуска, наблюдение за изменением контролируемого размера ведут по верхней грубой шкале прибора. Одновременно с рамкой перемещается стрелка 10, тонкой шкалы прибора. При замыкании первого контакта следует команда на переключение станка с черновой подачи на чистовую и далее при замыкании второго контакта на окончание обработки. [24]
Ранее использовалась также техника, когда на поверхность контролируемой детали наносят обильный слой индикаторной жидкости, а деталь помещают в герметичный сосуд, из которого откачивают воздух с помощью вакуум-насоса. При этом воздух удаляется из полостей дефектов, освобождая дополнительное место для индикаторной жидкости, попадающей в полость дефекта под действием капиллярного и атмосферного давления. [25]
Системы используют для контактных ( контакт с поверхностью контролируемой детали в одной, двух и трех точках) и бесконтактных измерений. [26]
Измерение производят изменением зазора между соплом 16 и поверхностью контролируемой детали. Сжатый воздух подается от сети через входной кран /, влагоотделитель 2, блок фильтра со стабилизатором 3 к пневмоэлектрическому прибору 5 ( мод. [27]
Оценка пористости пористохромового покрытия в производственных условиях осуществляется макроисследованием поверхности контролируемой детали и сравнением с эталонными образцами, пористость покрытия которых заранее определяется металлографическим методом и планиметрированием. При этом на микрофотографиях устанавливают размеры пор или Ширину и длину каналов, а затем вычисляют занимаемую ими площадь и выражают пористость в процентах от общей площади контролируемого участка. [28]
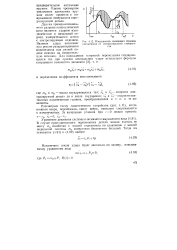 |
Погрешность, вызванная отрывом наконечника от контролируемой поверхности. [29] |
Однако чрезмерное увеличение натяжения пружин может привести к повреждению поверхности контролируемой детали. [30]
Страницы: 1 2 3 4 5