Изношенная поверхность - деталь
Cтраница 3
Металлизацию применяют для восстановления изношенных поверхностей деталей машин, для защиты поверхности от коррозии, изнашивания, в декоративных целях. [31]
Для нанесения металлических покрытий на изношенные поверхности деталей наиболее широкое применение получили следующие механизированные способы наплавки: автоматическая электродуговая наплавка под слоем флюса, наплавка в среде углекислого газа, вибродуговая, плазменная и электроконтактная наплавки. [32]
Для нанесения металлических покрытий на изношенные поверхности деталей наиболее широкое применение получили следующие механизированные способы наплавки: автоматическая электродуговая наплавка под флюсом; наплавка в среде углекислого газа; вибродуговая; плазменная и электроконтактная. [33]
Способом электроимпульсного приваривания ленты восстанавливают изношенные поверхности деталей типа валов и посадочные места под подшипники в корпусных деталях. [34]
Электролитическим способом осуществляют наращивание на изношенные поверхности деталей следующих металлов: хрома, железа, никеля, меди. Электролитическое наращивание металла основано на явлении электролиза. Молекулы электролита распадаются на ионы, обладающие электролитическими зарядами. При пропускании тока через электролит ионы приходят в движение и начинают перемещаться по двум направлениям: катионы направляются к катоду, а анионы - к аноду. Соприкасаясь с электродами, ионы разряжаются и превращаются в нейтральные атомы или группы атомов, которые выделяются из раствора в виде металла или образуют новые вещества. У кислот, оснований и солей положительно заряженными являются атомы водорода и металла, а отрицательно заряженными - кислотные остатки. Процесс электролиза протекает непрерывно, так как электролит пополняется новыми ионами за счет растворения анода. Катод-деталь, подлежащая покрытию, подвешивается в ванне. Технологические процессы электролитического осаждения состоят из трех групп операций: подготовки изношенной поверхности, осаждения и обработки наращенного слоя. Подготовка 9.5. Схема процесса элект - изношенной поверхности деталей за-ролитического наращивания: ключается в механической обработке, / источник тока. [35]
 |
Электрическая схема вибродуговой установки с питанием дуги от сварочного генератора. [36] |
Все рассмотренные выше процессы наплавки изношенных поверхностей деталей протекают при высоких температурах, которые, как правило, ведут к нагреву всей детали, вызывая термическое напряжение и деформацию ее. [37]
Ручную наплавку применяют при восстановлении изношенных поверхностей деталей небольших размеров, а также при восстановлении гладких и резьбовых отверстий диаметром менее 25 мм. Перед выполнением сварочных и наплавочных работ производят подготовку деталей к сварке. [38]
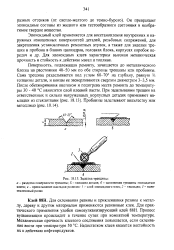 |
Заделка трещины. [39] |
Эпоксидный клей применяется для восстановления внутренних и наружных изношенных поверхностей деталей, резьбовых сопряжений, для закрепления установленных ремонтных втулок, а также для заделки трещин и пробоин в блоках цилиндров, головках блока, корпусах коробок передач и др. Для эпоксидных клеев характерны высокая механическая прочность и стойкость к действию масел и топлива. [40]
Металлизация заключается в нанесении на изношенную поверхность детали слоя металла или сплава в расплавленном и распыленном состоянии. Металлизацию различают газовую и электрическую. При электрической металлизации подлежащий распыливанию металл расплавляется электрической дугой, а при газовой - ацетилено-кислородным пламенем. [41]
Наплавкой под флюсом с успехом восстанавливают изношенные поверхности деталей промышленного оборудования. [42]
Для технологической подготовки производства по восстановлению изношенных поверхностей деталей, при составлении и разработке технологических процессов на эти детали возникает необходимость в расчетах Ям, в зависимости от условий и режимов электролиза. Эти же потребности часто возникают в условиях производства ( непосредственно на рабочих местах) при отклонении условий электролиза в ту или иную сторону, в процессе получения Ям строго определенных значений. [43]
Участок напыления имеет своим назначением наращивание изношенных поверхностей деталей. На напыление детали поступают после механической обработки со слесар-нр-механического участка. Туда же они возвращаются и после напыления металла для окончательной механической обработки. [44]
Количество категорийных ремонтных размеров для каждой изношенной поверхности детали устанавливают исходя из ее предельно допустимого износа по условиям прочности, износостойкости и других параметров. [45]
Страницы: 1 2 3 4