Наплавленная поверхность
Cтраница 1
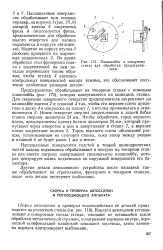 |
Планшайба к токарному станку для обработки предохранителя. [1] |
Наплавленные поверхности толстой и тонкой цилиндрических частей валика подъемника обрабатывают в центрах на токарном станке или вместо патрона навертывают специальную планшайбу, которая центрирует валик подъемника по наружной поверхности его балансира. [2]
Наплавленные поверхности обрабатывают карборундовыми или алун-довыми кругами зернистостью 50 - 60 с мягкой связкой. [3]
Наплавленные поверхности шлифуют до нормальных или необходимых размеров по пазу шестерни без термической обработки. [4]
Наплавленная поверхность шлифуется абразивным кругом под линейку. [5]
Наплавленная поверхность получается ровная и гладкая. При таком режиме наплавленные валики имеют высоту около 3 5 мм и ширину около 10 мм. На наплавку одного слоя требуется 40 мин. [6]
Наплавленная поверхность обрабатывается шлифованием или твердосплавным режущим инструментом. [7]
Наплавленные поверхности подвергаются механической или электрической обработке. [8]
Наплавленная поверхность должна прилегать к зеркалу цилиндра не менее чем на 60 %, причем пятна краски должны распределяться по поверхности равномерно. При обнаружении выкрашенных участков или трещин в баббитовой наплавке на площади, которая по замкнутому контуру превышает 10 % поверхности наплавки, поршень не допускается к дальнейшей эксплуатации. Наплавку рабочих поверхностей поршня производят обычно баббитом марки БН или Б16 в пламени водорода. [9]
Наплавленная поверхность сердечника и усовиков обрабатывается абразивным кругом. [10]
Наплавленные поверхности золотников обрабатывают на токарном станке и полируют. Плунжеры обрабатывают по шаблону. Наплавленные седла, предварительно ввернутые в корпусы, растачивают совместно с ними на токарном станке по шаблонам. [11]
Наплавленные поверхности деталей автосцепного устройства должны быть приведены к установленным правилами ремонта размерам и иметь необходимую чистоту поверхности ( не хуже литейной), что достигается механической обработкой на металлорежущих станках ( строгальный, токарный, фрезерный) и специальных приспособлениях, которые используются самостоятельно или совместно с типовым станочным оборудованием. [12]
Наплавленную поверхность обрабатывают наждачным кругом по шаблону и затем шлифуют под номинальный размер. [13]
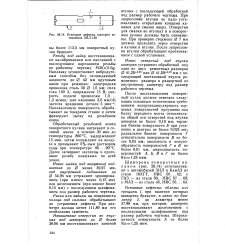 |
Основные дефекты шкворня автомобиля ЗИЛ-130. [14] |
Наплавленную поверхность обрабатывают на токарном станке и затем фрезеруют лыску на резьбовом конце. [15]
Страницы: 1 2 3 4