Наплавленная поверхность
Cтраница 2
На наплавленной поверхности после механической обработки не должно быть раковин, шлаковых включений, выкрашиваний и трещин. [16]
На наплавленной поверхности не должно быть дефектов в виде опор, трещин или шлаковых включений. Обнаруженные дефекты в наплавленной поверхности на любой стадии изготовления арматуры могут быть исправлены по режиму, указанному выше. [17]
На наплавленной поверхности после механической обработки не допускаются раковины, шлаковые включения и трещины. Контроль качества наплавки ведут наружным осмотром и проверкой размеров наплавленного металла. [18]
На наплавленной поверхности не допускается таких дефектов, как трещины слоя сплава, переходящие в основной металл, выкрашивание и отслаивание наплавленного слоя сплава, раковины, шлаковые включения, трещины на наплавленном слое и на границе основного металла. [19]
Обработка наплавленной поверхности производится шлифованием. [20]
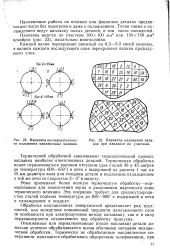 |
Варианты последовательности наложения наплавочных валиков.| Варианты наложения валиков при наплавке по участкам. [21] |
Обработка наплавленных поверхностей представляет ряд трудностей, как вследствие повышенной твердости наплавленного слоя ( в особенности при электродуговом методе наплавки), так и в силу неравномерности оставляемого под обработку припуска. [22]
Обработку наплавленных поверхностей ведут резцами, оснащенными пластинками из твердых сплавов: Т5КЮ при черновом и Т15К6 при чистовом резании. [23]
На наплавленной поверхности грани зубьев образуется слой, строение и свойства которого определяются зернами твердого сплава, окруженными металлом связки. При этом исходные физико-механические свойства твердого сплава сохраняются. [24]
На наплавленных поверхностях отверстия проушин допускается не более двух раковин ( на проушину) диаметром до 5 мм при расположении проушин одна от другой и от их торцов не ближе 10 мм. [25]
Раковины на наплавленной поверхности устраняют следующим образом. К участку, где обнаружена раковина, подводят горелку и подогревают это место, медленно вращая конец наконечника горелки вокруг раковины. После того как слой сплава вокруг раковины будет расплавлен, конец стержня сплава с флюсом быстро вводят в пламя и слегка перемешивают слой сплава в ванночке. Верхний слой ванночки по всей плоскости должен получиться совершенно гладким. При небольших трещинах в слое сплава, не переходящих в основной металл, деталь снова подогревают, дефектный слой сормайта расплавляют и весь участок, где была обнаружена трещина, проплавляют по всей длине. Если раковины и трещины этим способом устранить не удается, то в этом случае дефектный участок удаляют шлифовкой до основного металла, после чего его наплавляют вновь. [26]
Для получения ровной наплавленной поверхности угольным электродом производят плавные поперечные и продольные движения. [27]
Трубы с наплавленными поверхностями кромок подвергаются термообработке ( обычно отпуску) с целью восстановления свойств зоны термического влияния перлитной стали и смягчения переходных структур зоны сплавления перлита с аустенитом. При сварке аустенитными электродами с повышенным содержанием никеля, шов, как правило, имеет полностью аустенитную структуру с крупнодендритным строением. [28]
В условиях эксплуатации наплавленные поверхности показывают лучшие результаты по сравнению с исходными поверхностями. [29]
При обнаружении дефектов наплавленной поверхности на любой стадии восстановления деталей арматуры допускается их исправление наплавкой, проводимой на обычном режиме, с предварительной механической разделкой дефектного места. [30]
Страницы: 1 2 3 4