Наплавленная поверхность
Cтраница 3
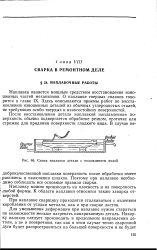 |
Схема наплавки детали с охлаждением водой. [31] |
После восстановления детали наплавкой наплавленная поверхность обычно подвергается обработке резцом, проточке или строжке для придания поверхности гладкого вида. [32]
После восстановления детали наплавкой наплавленная поверхность обычно подвергается обработке резцом, проточке или строжке для придания поверхности гладкого вида. В случае недоброкачественной наплавки поверхность после обработки имеет раковины и включения шлаков. Поэтому при наплавке необходимо соблюдать все основные правила сварки. [33]
Глубина местных неровностей на наплавленной поверхности допускается не более 0 5 мм, разница уровней поверхностей сердечника и литой части усоаиков не должна быть более 1 мм. [34]
При наличии раковин на наплавленной поверхности к участку, где обнаружена раковина, подносят пламя горелки и, медленно вращая конец наконечника горелки вокруг обнаруженной раковины, подогревают это место. После того как слой сплава вокруг раковины доведен до расплавления, конец стержня сплава с флюсом быстро вводят в пламя и начинают им слегка перемешивать слой сплава в ванночке. Верхний слой ванночки по всей плоскости должен получиться совершенно гладким. При обнаружении во время осмотра в слое сплава небольших трещин, не переходящих в основной металл, необходимо всю деталь снова подогреть, довести дефектный слой сормайта до расплавления и проплавить по всей длине участок, где была обнаружена трещина. [35]
Для восстановления или упрочнения наплавленных поверхностей в зависимости от условий работы деталей используют самые разнообразные материалы как по структуре, так и по химическому составу. Именно этими характеристиками в основном определяют износостойкость и стойкость к воздействию рабочей среды наплавленных поверхностных слоев. Рассмотрим основные группы наплавленного металла. [36]
Чаще всего при обработке наплавленных поверхностей применяют абразивную обработку. Этим же способом обрабатывают детали, восстановленные износостойким хромированием, так как покрытие имеет высокую микротвердость и малую толщину. Детали, восстановленные железнением, могут иметь твердость как нормализованной стали, так и закаленной. Поэтому железненные детали обрабатывают как абразивным, так и лезвийным инструментом. [37]
Указанными методами производят обработку наплавленных поверхностей, размеры которых восстанавливают наплавкой после изнашивания. Метод обработки выбирают в зависимости от твердости наплавленного материала. Перед применением отделочных методов применяют обычное обтачивание ( растачивание) или шлифование. [38]
Станок предназначен для обработки наплавленной поверхности тыльного конуса буровых шарошек и других деталей аналогичного типа. [39]
Станок предназначен для обработки наплавленной поверхности тыльного конуса буровых шарошек и других деталей аналогичного типа. [40]
Интенсивность этих ударов о наплавленную поверхность при эксплуатации весьма неопределенная. Поэтому встречающиеся в литературе термины незначительные, умеренные, значительные и тому подобные ударные нагрузки условны, так как они не основаны на каких-либо объективных методах испытаний, отражающих реальные условия службы деталей. Наплавленный металл, предназначенный для работы в абразивной среде, условно разделен на три группы, отличающиеся по склонности к выкрашиванию, оцененной на основании опыта эксплуатации наплавленных деталей. [41]
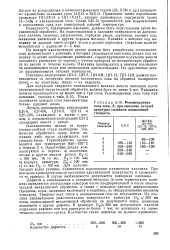 |
Рекомендуемая сила тока, А, при наплавке деталей арматуры сплавами повышенной стойкости. [42] |
При контроле проводится осмотр состояния наплавленной поверхности и проверяются ее размеры. В случае необходимости допускается повторная наплавка. [43]
Заданные геометрические размеры и форму наплавленных поверхностей получают либо при предварительной токарной обработке роликов, либо после наплавки проводят подводную электроконтактную обработку. В первом случае наплавляемые поверхности нормализуют, нагревая их ТВЧ до 770 - 800 С. [44]
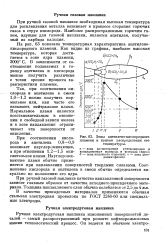 |
Зоны ацетилено-кис лор одного. [45] |
Страницы: 1 2 3 4