Наплавляемая поверхность
Cтраница 2
Наплавляемую поверхность предварительно подготавливают травлением ( например, 20 % раствором азотной кислоты), флюсом же во время наплавки служит прокаленная бура, насыпаемая перед наплавлением каждого слоя металла на всю покрываемую поверхность слоем толщиной 0 5 мм. [16]
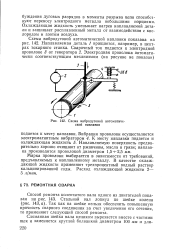 |
Схема вибродуговой автоматической наплавки. [17] |
Наплавляемую поверхность предварительно хорошо очищают от ржавчины, масла и грязи; наплавка производится проволокой диаметром 1 5 - 2 5 мм. [18]
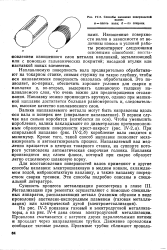 |
Способы наплавки поверхностей валов. [19] |
Наплавляемую поверхность вала предварительно обрабатывают на токарном станке, снимая стружку на такую глубину, чтобы вся наплавляемая поверхность оказалась обработанной. Это позволяет, во-первых, обеспечить хорошие условия для сварки и аплавки и, во-вторых, выдержать одинаковую толщину наплавляемого слоя, что очень важно для предотвращения отслаивания. Наплавку можно производить вручную, однако при машин-ой наплавке достигается большая равномерность и, следовательно, высокое качество наплавленного слоя. [20]
Наплавляемую поверхность вала предварительно обрабатывают на токарном станке, снимая стружку на такую глубину, чтобы вся наплавляемая поверхность оказалась обработанной. Это позволяет, во-первых, обеспечить хорошие условия для сварки и наплавки и, во-вторых, выдержать одинаковую толщину наплавляемого слоя, что очень важно для предотвращения отслаивания. Наплавку можно проводить вручную, однако при машинной наплавке достигается большая равномерность и, следовательно, более высокое качество наплавляемого слоя. [21]
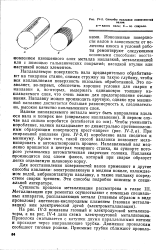 |
Способы наплавки поверхностей валов. [22] |
Наплавляемую поверхность вала предварительно обрабатывают на токарном станке, снимая стружку на такую глубину, чтобы вся наплавляемая поверхность оказалась обработанной. Это позволяет, во-первых, обеспечить хорошие условия для сварки и наплавки и, во-вторых, выдержать одинаковую толщину наплавляемого слоя, что очень важно для предотвращения отслаивания. Наплавку можно производить вручную, однако при машинной наплавке достигается большая равномерность и, следовательно, высокое качество наплавленного слоя. [23]
Определяем наплавляемые поверхности и число операций и переходов. [24]
Если наплавляемая поверхность детали имеет более длинную образующую, чем рекомендуемая амплитуда колебаний электрода, то перед настройкой установки необходимо образующую разбить на соответствующие участки. После наплавки первого слоя производится наплавка второго слоя с несколько уменьшенной амплитудой колебаний с тем, чтобы стык между участками первого слоя перекрывался последующими слоями. [25]
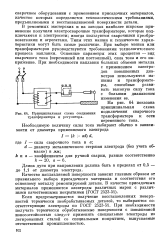 |
Принципиальная схема соединения трансформатора и регулятора. [26] |
Качество наплавляемой поверхности зависит главным образом от правильного выбора присадочного материала и соответствия его основному металлу ремонтируемой детали. [27]
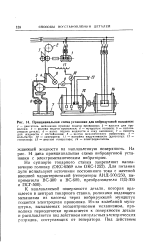 |
Принципиальная схема установки для вибродуговой наплавки. [28] |
К наплавляемой поверхности детали, которая вращается в центрах токарного станка, роликами подающего механизма из кассеты через вибрирующий мундштук подается электродная проволока. Из-за колебаний мундштука, вызываемых эксцентриковым механизмом, проволока периодически прикасается к поверхности детали и расплавляется под действием импульсных электрических разрядов, поступающих от генератора. [29]
Температура наплавляемой поверхности детали изменяется под действием тепла предварительного подогрева, тепла от предыдущих валиков и тепла от валика, наносимого в рассматриваемый момент времени. Спустя некоторое время отвод тепла уравнивается с его подводом, что приводит к достижению материалом детали теплового насыщения. Повышение термического КПД плазменной наплавки и исключение перегрева детали обеспечиваются предварительным нагревом детали и ограничением мощности плазмотрона примерно на 40 % непосредственно в процессе наплавки. Это относится и к плазменно-порошковой наплавке, тепловая мощность которой может регулироваться независимо от расхода подаваемого порошка. [30]
Страницы: 1 2 3 4