Наплавляемая поверхность
Cтраница 3
На наплавляемую поверхность насыпают слой флюса толщиной 4 мм, а затем укладывают электрод по специальным упорам флюсо-удерживающего устройства. Один конец электрода замыкают на деталь подсыпкой стальной стружки, а другой подсоединяют через держатель к проводу от сварочного трансформатора. На электрод опять насыпают слой флюса толщиной 15 - 20 мм, а поверх флюса кладут груз для лучшего формирования сварочного валика при расплавлении электрода. После этого от электрода отодвигают установочные упоры и включают сварочный ток. [31]
На наплавляемую поверхность заготовки ровными слоями укладывают куски латуни 3, после чего заготовки покрывают специальной крышкой 4 с двумя отверстиями 10 мм, необходимое условие при этом - плотное прилегание крышки к заготовке. Через одно из отверстий с помощью резинового шланга 5 через редукционный клапан 6 из баллона 7 в пространство под крышку нагнетается аргон под давлением 0 3 - 0 4 ат, а через другое - аргоном вытесняется воздух. [32]
На нагретую наплавляемую поверхность равномерно наносится слой флюса. Место сварки нагревают горелкой до температуры 820 - 860 С, пламя должно быть строго нормальным. При этой температуре паста-флюс плавится, покрывая тонкой пленкой место сварки. Присадочный пруток также покрывают флюсом, расплавляясь, присадочный металл стекает на завариваемую поверхность и растекается по ней. Сварку производят левым способом. [33]
На нагретую наплавляемую поверхность равномерно наносят слой флюса. Место сварки нагревают горелкой до 820 - 860 С, пламя должно быть строго нормальным. При этой температуре паста-флюс плавится, покрывая тонкой пленкой место сварки. Присадочный приток также покрывают флюсом. Расплавляясь, присадочный металл стекает на завариваемую поверхность и растекается по ней. Сварку ведут левым способом. [34]
Если на наплавляемой поверхности имеются отверстия, края которых нужно предохранить от оплавления и затеков сплава, в эти отверстия надо вставить графитовый или угольный стержень соответствующего размера. Для предохранения профилей сложной конфигурации от затекания сплава следует применять мелкий асбест, замешанный на воде до тестообразного состояния, или белую ( шамотную), глину, которыми заполнять поверхность, не подлежащую покрытию. [35]
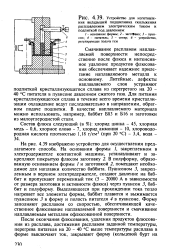 |
Устройство для изготовления вкладышей подшипника скольжения расплавлением электрическим током и подпиткой под давлением. [36] |
Смачивание расплавом наплавляемой поверхности непосредственно после флюса и интенсивное удаление продуктов флюсования обеспечивает надежное прилегание наплавляемого металла к основному. [37]
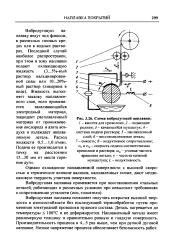 |
Схема вибродуговой наплавки. [38] |
Однако охлаждение наплавляемой поверхности с высокой скоростью и термическое влияние валиков, наплавленных позже, дают неодинаковую твердость участков поверхности. [39]
Форма и размеры наплавляемой поверхности в определенной степени влияют на выбор способа и техники наплавки, а также технологического оборудования и наплавочной аппаратуры. По форме наплавляемой поверхности все детали можно условно подразделить на тела вращения, плоские детали и детали сложной формы. [40]
Все имеющиеся на наплавляемой поверхности отверстия, пазы и канавки, которые необходимо сохранить, заделываются стальными вставками. Для беспрепятственного удаления после наплавки вставок они должны выступать над поверхностью детали на величину, несколько большую чистовой толщины наплавленного слоя. Например, при чистовой толщине слоя в 1 мм выступающая над поверхностью часть вставок должна составлять 1 5 - 2 мм. [41]
Углы установки электрода относительно наплавляемой поверхности оказывают влияние на формирование наплавленного валика и слоя. Оптимальные значения углов определяются опытным путем применительно к каждому типу детали. [42]
Детали со сложным профилем наплавляемой поверхности, как правило, требуют применения ручной дуговой наплавки, иногда полуавтоматической и реже автоматической при наличии дополнительных устройств или специальных манипуляторов, позволяющих по ходу выполнения наплавки поворачивать и наклонять изделие в положение, допускающее надежное выполнение наплавки на высоких режимах. Полуавтоматическую наплавку выполняют в углекислом газе. При этом допускается отклонение наплавляемой плоскости от нижнего положения в значительно большей степени, чем при автоматической наплавке под флюсом. [43]
Выполнение наплавки требует предварительной подготовки наплавляемых поверхностей, Они должны быть очищены от коррозии и обезжирены. Материал электрода подбирают в соответствии с качеством основного металла. [44]
Выполнение наплавки требует предварительной подготовки наплавляемых поверхностей. Они должны быть очищены от коррозии и обезжирены. Материал электрода подбирают в соответствии с качеством основного металла. [45]
Страницы: 1 2 3 4