Наплавляемая поверхность
Cтраница 4
Пламя должно обеспечивать равномерный прогрев наплавляемой поверхности. Максимальная температура должна быть в восстановительной зоне на расстоянии 2 - 4 мм от ядра. Факел пламени располагают под углом 30 - 40 к наплавляемой поверхности, установленной горизонтально. Армирование начинают с прогрева участка армировки до расплавления припоя. Затем, поместив в пламя горелки твердосплавный пруток, на прогретый участок армировки наносят зерна твердого сплава. Процесс повторяют до получения заданной высоты наплавленного слоя твердого сплава, но не более 10 мм. Периодически на расплавленный участок подсыпают флюс. [46]
Наплавка производится при горизонтальном положении наплавляемых поверхностей дугой средней длины постоянным током обратной полярности или переменным током. [47]
Менй легко растекается тонким слоем по наплавляемой поверхности. С места сварки должны быть удалены загрязнения ( окислы, жир и др.) - Кромки разделывают механическим путем, как и при сварке. При разделке сквозных трещин притупление должно быть не более 1 5 мм. [48]
При наплавке прямолинейных швов допускается наклон наплавляемой поверхности под углом 8 - 15 к горизонту для увеличения высоты наплавляемого слоя. При наплавке кольцевых швов угол наклона поверхности не должен превышать 40 к горизонту. [49]
Мундштук устанавливается под углом 70 - 80 к наплавляемой поверхности. Для удержания флюса на поверхности детали в месте дуги целесообразно применять флюсоудерживающее приспособление. [50]
Станок имеет электромеханическое программное устройство для точного копирования наплавляемой поверхности во время наплавки. При этом в каждый данный момент наплавки поверхность наплавляемого участка находится в горизонтальном положении. Кроме того, всегда обеспечивается заданная скорость наплавки. [51]
Продолжительность наплавки зависит от параметров процесса, площади наплавляемой поверхности, сечения заготовки, толщины наносимого слоя металла и его теплофизических характеристик. [52]
Область оптимальных размеров наплавляемых деталей ограничивается: диаметром наплавляемой поверхности D 30 - 80 мм; длиной Н 30 - 100 мм. [53]
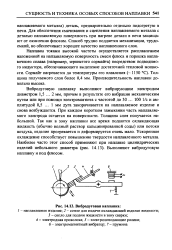 |
Вибродуговая наплавка. [54] |
Наплавка токами высокой частоты осуществляется расплавлением наложенной на наплавляемую поверхность смеси флюса и порошка наплавочного сплава ( например, зернистого сормайта) посредством подводимого индуктора, обеспечивающего выделение достаточной тепловой мощности. [55]
Электрошлаковая наплавка несколькими электродными проволоками, расположенными по контуру наплавляемой поверхности, позволяет получить высокую производительность. Например, для наплавки цилиндрических валков диаметром 200 - 300 мм при длине бочки до 400 мм применяется девятиэлектрод-ная установка. [56]
Страницы: 1 2 3 4