Накатанная поверхность
Cтраница 2
Какими должны быть диаметры цилиндрических поверхностей до обработки резьбовых и накатанных поверхностей. [16]
Режим накатывания следует выбирать на основании требований, предъявляемых к накатанной поверхности. [17]
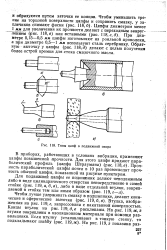 |
Типы цапф в подвижной опоре. [18] |
Втулка, изображенная на рис. 119, г, запрессована с накатанной поверхностью. Концы втулок на рис. 119, д, е расклепаны. На рис. 119, ж з втулки закреплены в изоляционном материале при помощи развальцовки. [19]
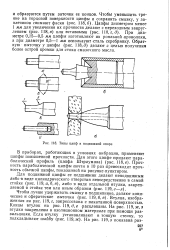 |
Типы цапф в подвижной опоре. [20] |
Втулка, изображенная на рис. 119, г, запрессована с накатанной поверхностью. Концы втулок на рис. 119, д е расклепаны. На рис. 119, ж, з втулки закреплены в изоляционном материале при помощи развальцовки. [21]
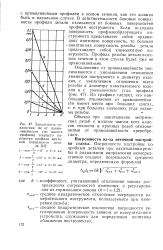 |
Зависимость от - COiB точности и крупных резьб отклонениями от прямолинейности пренебрегают. [22] |
Если исходная поверхность профилеобразующего инструмента представляет собой архимедову винтовую поверхность, то боковая накатанная поверхность резьбы детали представляет собой конволютную поверхность. [23]
Кроме указанных видов прессовых соединений, в приборостроении часто применяют запрессовку на накатанную поверхность одной из деталей. При малых диаметрах соединяемых деталей трудно получить необходимые посадочные размеры, обеспечивающие требуемый натяг, а следовательно, и прочность соединения. При наличии накатанной поверхности на одной из деталей прочность соединения увеличивается. Накатку делают на детали, изготовленной из наиболее твердого материала. В некоторых случаях эту поверхность предварительно смазывают клеем или лаком. [24]
Следует полагать, что при использовании метода реверсирования тока при хромировании цилиндров по накатанной поверхности их дальнейшая механическая обработка будет значительно менее трудоемкой, а антифрикционные качества хромированной поверхности улучшатся. [25]
Как видно из табл. 1 и 2, износостойкость поршневых колец в цилиндрах, хромированных по накатанной поверхности, несколько выше, чем в пятнистохромированных. [26]
При подготовке ступени под накатывание ее выполняют диаметром, меньшим на 0 2 - 0 8 мм, чем диаметр накатанной поверхности, в зависимости от твердости материала. Фаски и канавки на участках, где должна быть накатка, не вытачиваются; их делают позднее по накатанной поверхности. [27]
Влияние смазки при накатывании сказывается, главным образом, на чистоте поверхности: известно, что чем активнее смазка, тем хуже накатанная поверхность. [28]
Для размеров от 1 до 3 мм изготовляются предельные двусторонние пробки ( рис. 60, а), состоящие из рукоятки с накатанной поверхностью ( чтобы пробка не скользила в руке), на ней снимается лыска для маркировки. Они закрепляются канифолью или карби-нольным клеем. [29]
Выносливость образцов запрессованных осей с накатанными при помощи роликов посадочными поверхностями с последующей обточкой их на глубину 0 1 мм по сравнению с выносливостью накатанных поверхностей при тех же режимах накатывания, но без последующей обточки, не снижается. [30]
Страницы: 1 2 3 4