Накатанная поверхность
Cтраница 3
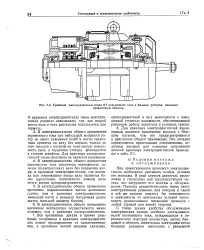 |
Крановый электродвигатель серии МТ переменного тока с фазным ротором, имеющим. [31] |
В электродвигателях общего применения переменного тока при небольшой мощности ротор не имеет нажимных шайб и листы сердечника крепятся на валу без шпонки, только за счет посадки с натягом на накатанную поверхность вала, а сердечник статора фиксируется в станине штифтом. Для крановых электродвигателей такое крепление не является надежным. [32]
Быстросменные патроны изготовляются централизованно по ГОСТ 8522 - 57; их хвостовые части имеют конические формы ( конусы Морзе № 1 - 5 - 5); диаметры гильз с накатанной поверхностью, перемещаемых вручную при смене инструментов, колеблются в пределах ( соответственно номерам конусов Морзе) D40 - f - 100 мм и общие длины L-165 - 405 мм. [33]
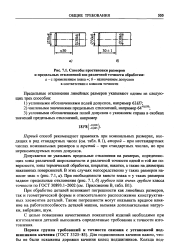 |
Способы простановки размеров и предельных отклонений зон различной точности обработки. [34] |
Допускается не указывать предельные отклонения на размерах, определяющих зоны различной шероховатости и различной точности одной и той же поверхности, зоны термической обработки, покрытия, накатки, а также на диаметрах накатанных поверхностей. [35]
Когда для затяжки проводов в трубы требуются большие тяговые усилия, применяют роликовое протяжное приспособление ( рис. 22, б), состоящее из стального корпуса / /, внутри которого размещены две пары роликов с накатанной поверхностью и зубчатая передача. [36]
Плунжеры изготовляют из бесшовной стальной трубной заготовки следующих типов ( рис. 137): а - толстостенный с гладкой поверхностью, б - с кольцевыми канавками; в - с винтовой канавкой; г - пескобрей, с кольцевыми канавками и цилиндрической расточкой со скошенными концами в верхней части плунжера; д - с накатанной поверхностью; е - манжетные двух конструкций: с манжетами чашеобразной формы и с гуммированными манжетами. [37]
Фасонные поверхности принимают за базу очень редко, поэтому достаточно привести в качестве примеров использования таких баз рис. № 425 - 428 из учебника. Что касается накатанной поверхности, то такую поверхность принимают за базу довольно часто, так как точность центрирования в этом случае не играет большой роли. Накатывание выполняют за одну из первых операций, затем накатанная поверхность принимается за базу. Заготовку закрепляют базовой поверхностью в обжимающем приспособлении типа цанги, чтобы не испортить поверхность накатки. [38]
Для получения наилучших результатов поверхности перед обкатыванием целесообразно подвергать отделочной обработке вплоть до полирования. На рис. 199 показан микропрофиль накатанных поверхностей, обработанных точением, черновым и чистовым шлифованием. Как видно, поверхность после накатывания тем глаже, чем тоньше предшествующая механическая обработка. [39]
В качестве примера можно привести технологию изготовления керна ( рис. 34), которая предусматривает сначала обтачивание цилиндрической поверхности, а затем накатывание заготовки. В следующей операции за базу принимается накатанная поверхность и на этой базе обрабатываются все остальные поверхности. [40]
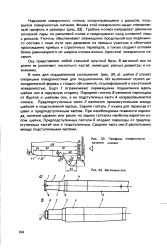 |
Вагонные оси. [41] |
В осях для подшипников скольжения ( рис. 34, а) шейки 2 служат опорными поверхностями для подшипников. Их выполняют строго цилиндрической формы с гладко обточенной, отшлифованной и накатанной поверхностью. Бурт 1 ограничивает перемещение подшипника вдоль шейки оси в наружную сторону. Передняя галтель 8 является переходом от буртов к шейкам оси, а на подступичные части 4 напрессовываются колеса. Задняя галтель 7 нужна для перехода от шеек к предподступичным частям. При несоблюдении плавности перехода, наличии царапин или рисок на задних галтелях наиболее вероятен излом шейки. Предподступичные галтели 6 создают переходы от предпод-ступичных частей оси к подступичным. Средняя часть оси 5 расположена между подступичными частями. [42]
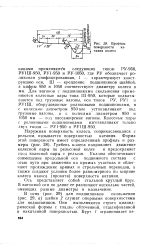 |
Профиль поверхности катания колеса. [43] |
В осях ( рис. 29) для подшипников скольжения ( рис. 29, а) шейки 2 служат опорными поверхностями для подшипников. Они выполняются строго цилиндрической формы с гладко обточенной, отшлифованной и накатанной поверхностью. [44]
Вращение винта осуществляется с помощью пары одинаковых конических шестерен 27 и валиком 16, который через вакуумное уплотнение 18 выводится наружу. Валик имеет на наружном конце маховичок с накатанной поверхностью. На верхнем торце маховика сделаны двенадцать равномерно расположенных по окружности делений. Поворот маховика на одно деление означает перемещение каретки вдоль направляющих на 0 1 мм. Сочленение валика с конической шестерней производится с помощью шлицев, что позволяет ему, не теряя связи с шестерней, перемещаться поступательно в вертикальном направлении. Это в свою очередь дает возможность валику своим нижним удлиненным концом ограничивать поворот измерительных рычагов в момент разрушения образца. В зависимости от пластических свойств испытываемого материала валик имеет три уровня ограничения хода рычагов. Эти уровни фиксируются винтом 17, который заостренным концом входит в соответствующую кольцевую канавку на валике и, таким образом, препятствует дальнейшему перемещению его в вертикальном направлении, однако возможность вращения остается неизменной. [45]
Страницы: 1 2 3 4